Индукционная линия термообработки мелющих стержней для горнодобывающей промышленности: эффективность и стабильность качества
2026-09-17
Мелющие стержни являются важными расходными элементами стержневых мельниц, применяемых в горнодобывающей промышленности. Их износостойкость и ударная прочность непосредственно влияют на эффективность измельчения руды, срок службы мелющих тел и общие эксплуатационные затраты.
Традиционные методы термообработки могут сопровождаться длительным циклом нагрева, высоким энергопотреблением, а также окислением и обезуглероживанием поверхности.
Применение непрерывной линии индукционного нагрева, закалки и отпуска позволяет иначе организовать процесс термообработки мелющих стержней — с быстрым нагревом, контролируемой температурой и автоматизированным непрерывным производством.
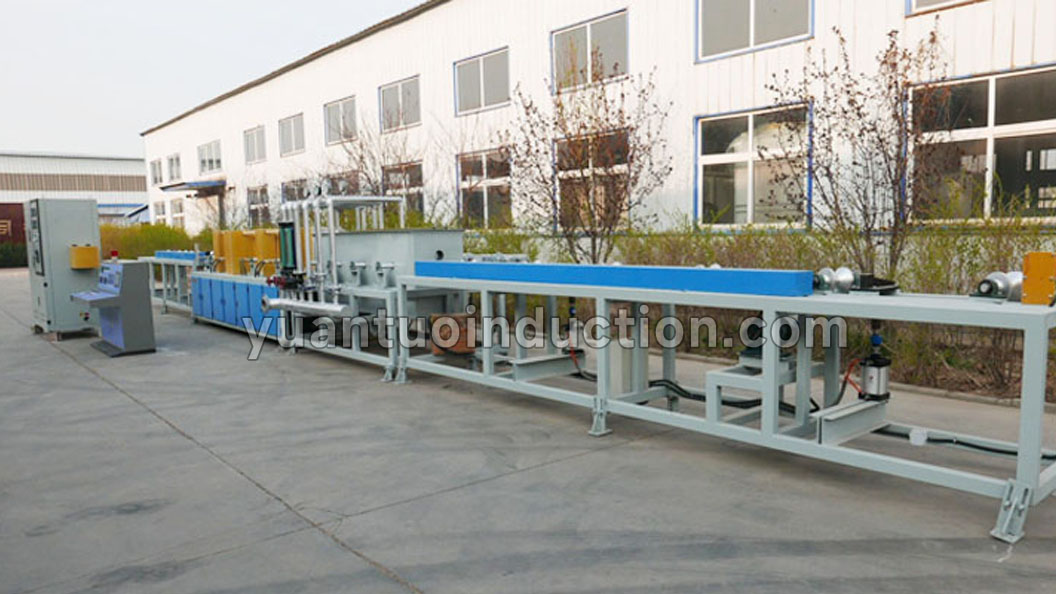
Насколько можно повысить эффективность производства?
При традиционном нагреве в печи сопротивления обработка партии мелющих стержней может занимать более десяти часов.
При использовании индукционной системы принцип нагрева существенно отличается.
Электромагнитная энергия непосредственно нагревает металлическую заготовку, поэтому отсутствует необходимость в длительном прогреве массивного рабочего пространства печи. В результате мелющий стержень может быть нагрет до температуры закалки за несколько минут.
Согласно исходным данным, приведенным для данного технологического решения, эффективность использования энергии может превышать 60%.
В условиях непрерывного производства одна линия индукционной термообработки может обрабатывать приблизительно 2–3 т мелющих стержней в час.
Такая организация процесса особенно подходит для серийного производства мелющих стержней, где важна не только скорость нагрева отдельной заготовки, но и стабильная производительность всей линии.
Однако фактическая производительность зависит от:
- диаметра и длины стержня;
- марки стали;
- начальной и требуемой температуры;
- скорости движения материала;
- мощности и частоты индукционного нагрева;
- конфигурации зоны закалки;
- параметров отпуска;
- производственного такта всей линии.
Поэтому производительность 2–3 т/ч не следует рассматривать как универсальное значение для любого проекта.
Насколько стабильным может быть качество термообработки?
Для мелющих стержней высокая производительность сама по себе недостаточна.
Гораздо важнее обеспечить повторяемость технологического процесса для каждой заготовки.
Индукционный нагрев позволяет контролировать скорость нагрева и температурный режим перед закалкой. В сочетании со спрейерным охлаждением это позволяет управлять процессом:
Загрузка стержней
↓
Индукционный нагрев
↓
Контроль температуры
↓
Спрейерная закалка
↓
Отпуск
↓
Охлаждение и выгрузка
Для распространенных марок стали, применяемых при производстве мелющих стержней, таких как 42CrMo и B2, в исходном материале указано, что сочетание индукционного нагрева и спрейерной закалки позволяет контролировать равномерность твердости в пределах ±1,5 HRC.
При этом фактическая твердость и ее равномерность зависят не только от способа нагрева, но и от химического состава стали, диаметра стержня, режима аустенитизации, условий охлаждения и последующего отпуска.
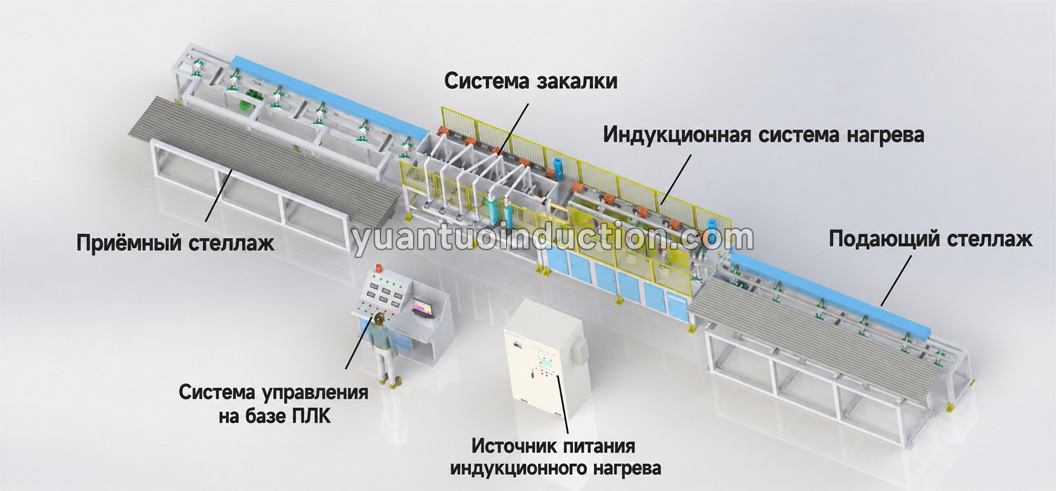
Почему равномерность твердости важна для мелющих стержней?
Во время эксплуатации в мельнице мелющие стержни подвергаются постоянным контактным нагрузкам, износу и ударам.
Поэтому значительная неоднородность механических свойств по длине или сечению стержня может отрицательно влиять на стабильность его работы.
При разработке линии термообработки необходимо контролировать не только одну температуру на выходе из индуктора.
Следует рассматривать всю технологическую цепочку:
Марка стали + Диаметр стержня
↓
Температура и равномерность нагрева
↓
Скорость движения
↓
Параметры закалки
↓
Температура и время отпуска
↓
Твердость + Механические свойства + Стабильность процесса
Именно согласование этих параметров определяет качество готовых мелющих стержней.
Как индукционный нагрев помогает уменьшить окисление и обезуглероживание?
При традиционном длительном нагреве сталь продолжительное время находится при высокой температуре и взаимодействует с атмосферой печи.
Это может способствовать:
- образованию окалины;
- окислению поверхности;
- обезуглероживанию поверхностного слоя.
Индукционный нагрев значительно сокращает время нахождения материала при высокой температуре.
Поэтому правильно настроенный процесс позволяет уменьшить нежелательные поверхностные изменения по сравнению с длительным печным нагревом.
Однако результат зависит от конкретной марки стали, температуры, времени нагрева и условий технологического процесса.
Как оценивать энергопотребление и окупаемость линии?
При выборе оборудования важно сравнивать не только первоначальную стоимость.
Необходимо учитывать:
Investment Cost
Energy Consumption
Labor
Production Capacity
Product Quality
Maintenance
Long-Term Operating Cost
В исходных данных указано, что по сравнению с традиционной печью сопротивления первоначальные инвестиции в линию индукционного нагрева могут быть примерно на 30% выше, при этом энергопотребление на нагрев одной тонны мелющих стержней может быть снижено более чем на 40%.
Для линии с годовой производительностью около 5000 тонн также указан ориентировочный срок возврата инвестиций около 18 месяцев.
Однако эти показатели не являются универсальными для любой производственной линии.
Фактическая окупаемость зависит от:
- стоимости электроэнергии;
- существующего способа нагрева;
- количества рабочих часов;
- годового объема производства;
- размеров мелющих стержней;
- марки стали;
- требуемой производительности;
- уровня автоматизации;
- затрат на рабочую силу и техническое обслуживание.
Поэтому для конкретного проекта расчет экономической эффективности должен выполняться на основании фактических производственных данных предприятия.
Какие параметры необходимы для проектирования линии термообработки мелющих стержней?
Линия индукционной термообработки мелющих стержней является не просто индукционным нагревателем.
Для стабильного непрерывного производства необходимо согласовать:
Загрузку + Транспортировку + Индукционный нагрев + Контроль температуры + Закалку + Отпуск + Охлаждение + Автоматическое управление
При подготовке технического задания рекомендуется предоставить:
| Параметр | Необходимая информация |
|---|---|
| Диаметр стержня | Минимальный / максимальный / основной |
| Длина | Диапазон длины |
| Материал | Например, 42CrMo, B2 или другая марка стали |
| Производительность | т/ч |
| Температура закалки | Согласно требуемому процессу |
| Требуемая твердость | HRC |
| Механические свойства | Если имеются специальные требования |
| Требования к закалке | Способ и интенсивность охлаждения |
| Требования к отпуску | Температура / процесс |
| Режим производства | Часы в сутки / смены |
| Автоматизация | Контроль температуры, PLC, запись параметров и др. |
На основании этих данных можно определить подходящие:
частоту + мощность + конфигурацию индукторов + скорость линии + систему транспортировки + закалочный участок + отпуск + систему автоматического управления.
Индивидуальная линия индукционной термообработки мелющих стержней
При проектировании линии для мелющих стержней важно оценивать не только мощность источника индукционного нагрева.
Основная задача заключается в том, чтобы обеспечить согласованную работу всей технологической линии:
Нагрев → Контроль температуры → Закалка → Отпуск → Охлаждение → Выгрузка
Hebei Yuantuo Electromechanical разрабатывает индивидуальные линии индукционного нагрева и термообработки в соответствии с фактическими параметрами изделия и требованиями производства.
Если вы планируете новую линию или модернизацию существующего участка термообработки мелющих стержней, для предварительной технической оценки наиболее полезно предоставить:
Диаметр + Длину + Марку стали + Требуемую производительность + Требуемую твердость + Технологический процесс
Это позволяет оценивать проект не как отдельный индукционный нагреватель, а как комплексную производственную линию термообработки мелющих стержней, рассчитанную на конкретные условия производства.
Вебсайт: www.yuantuojidians.com
WhatsApp: +86-15226757228
Электронная почта: Yuantuo38@gmail.com
-


-


-


whatsapp