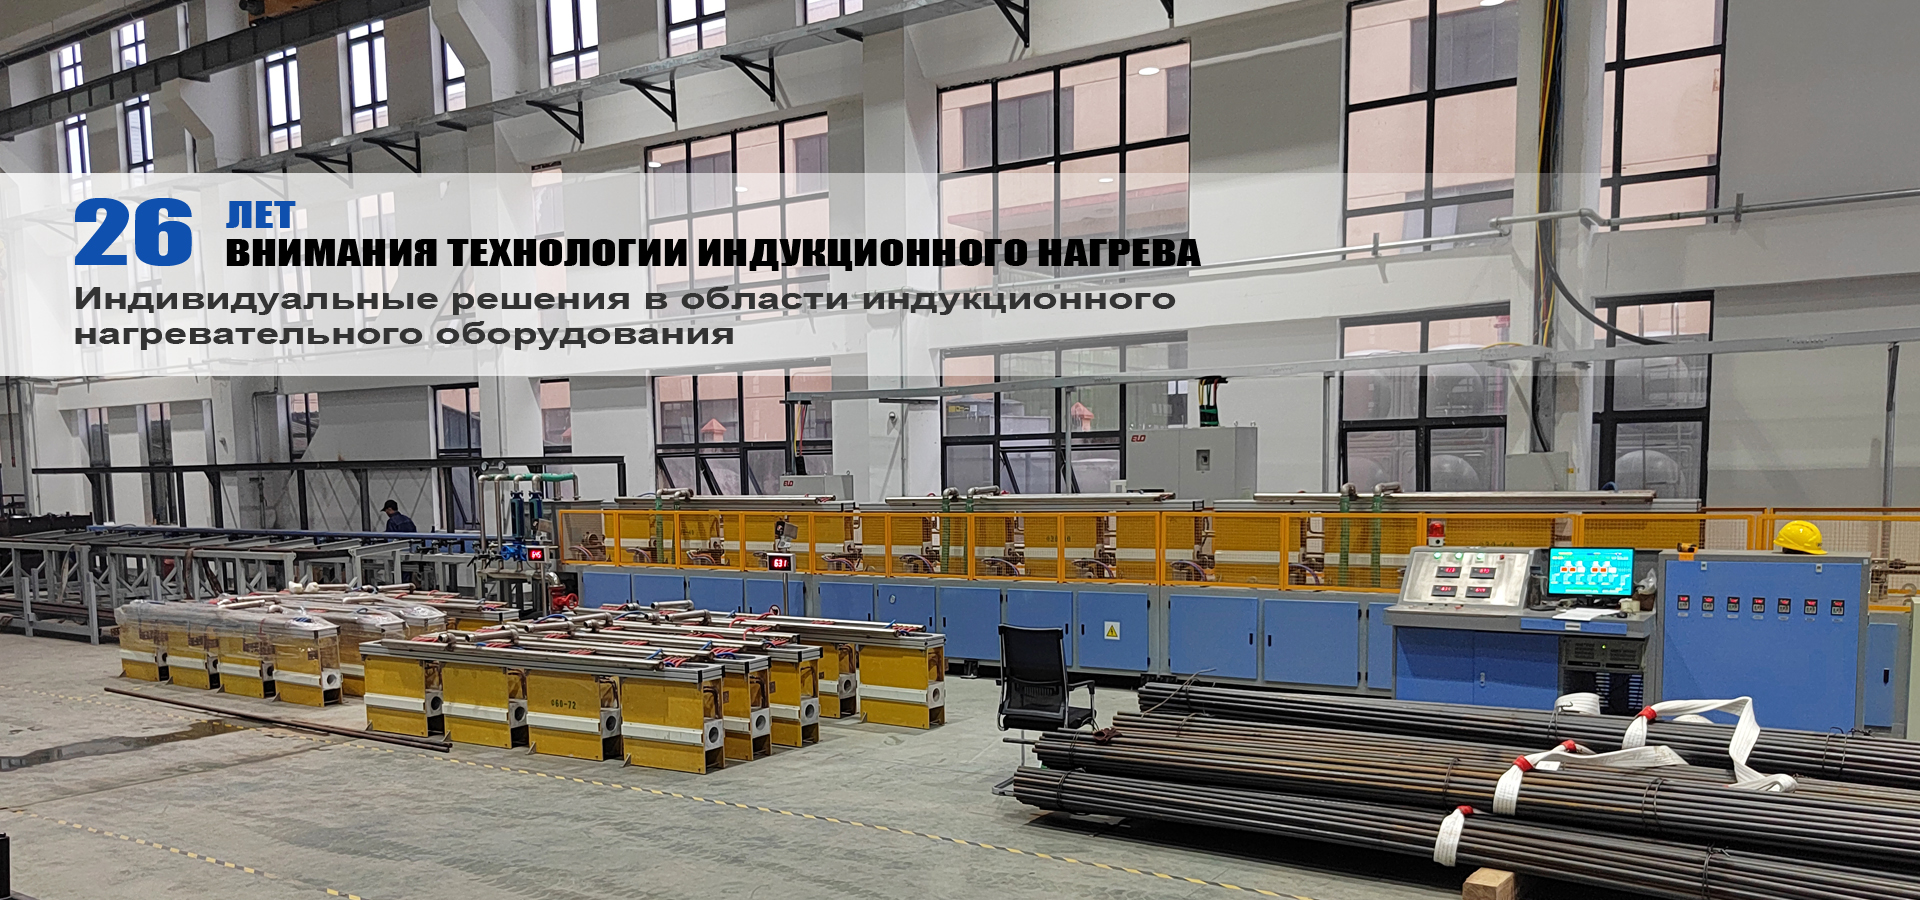
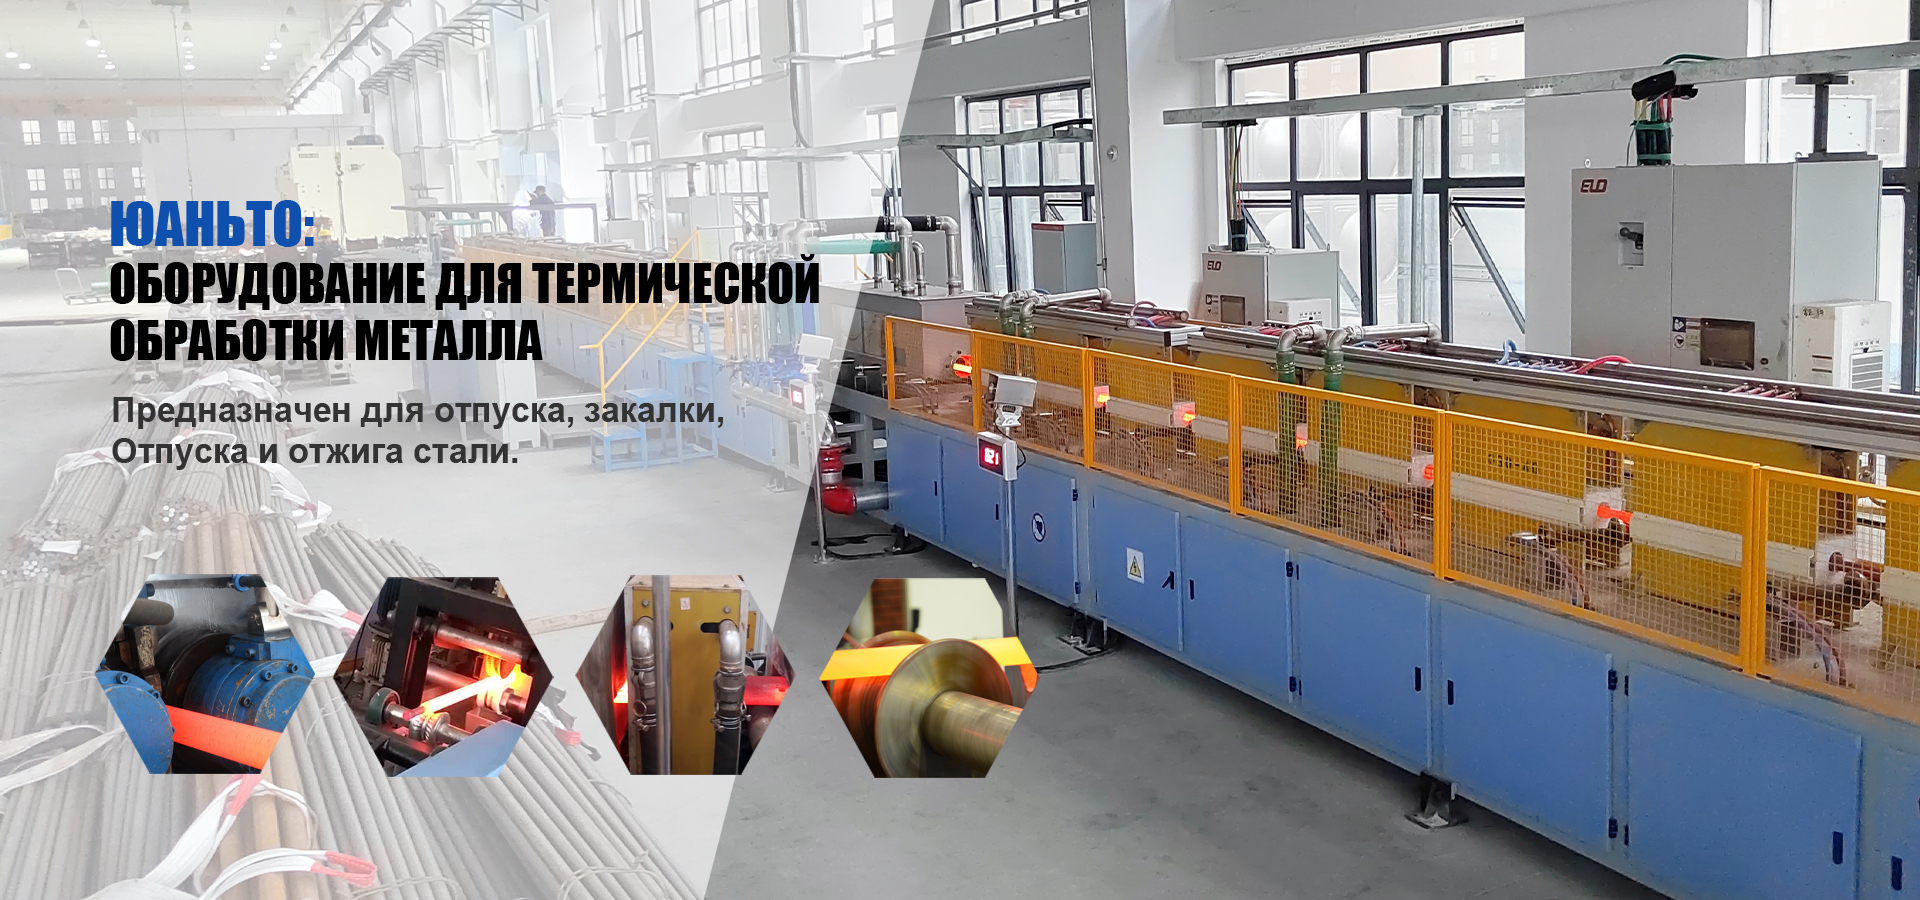
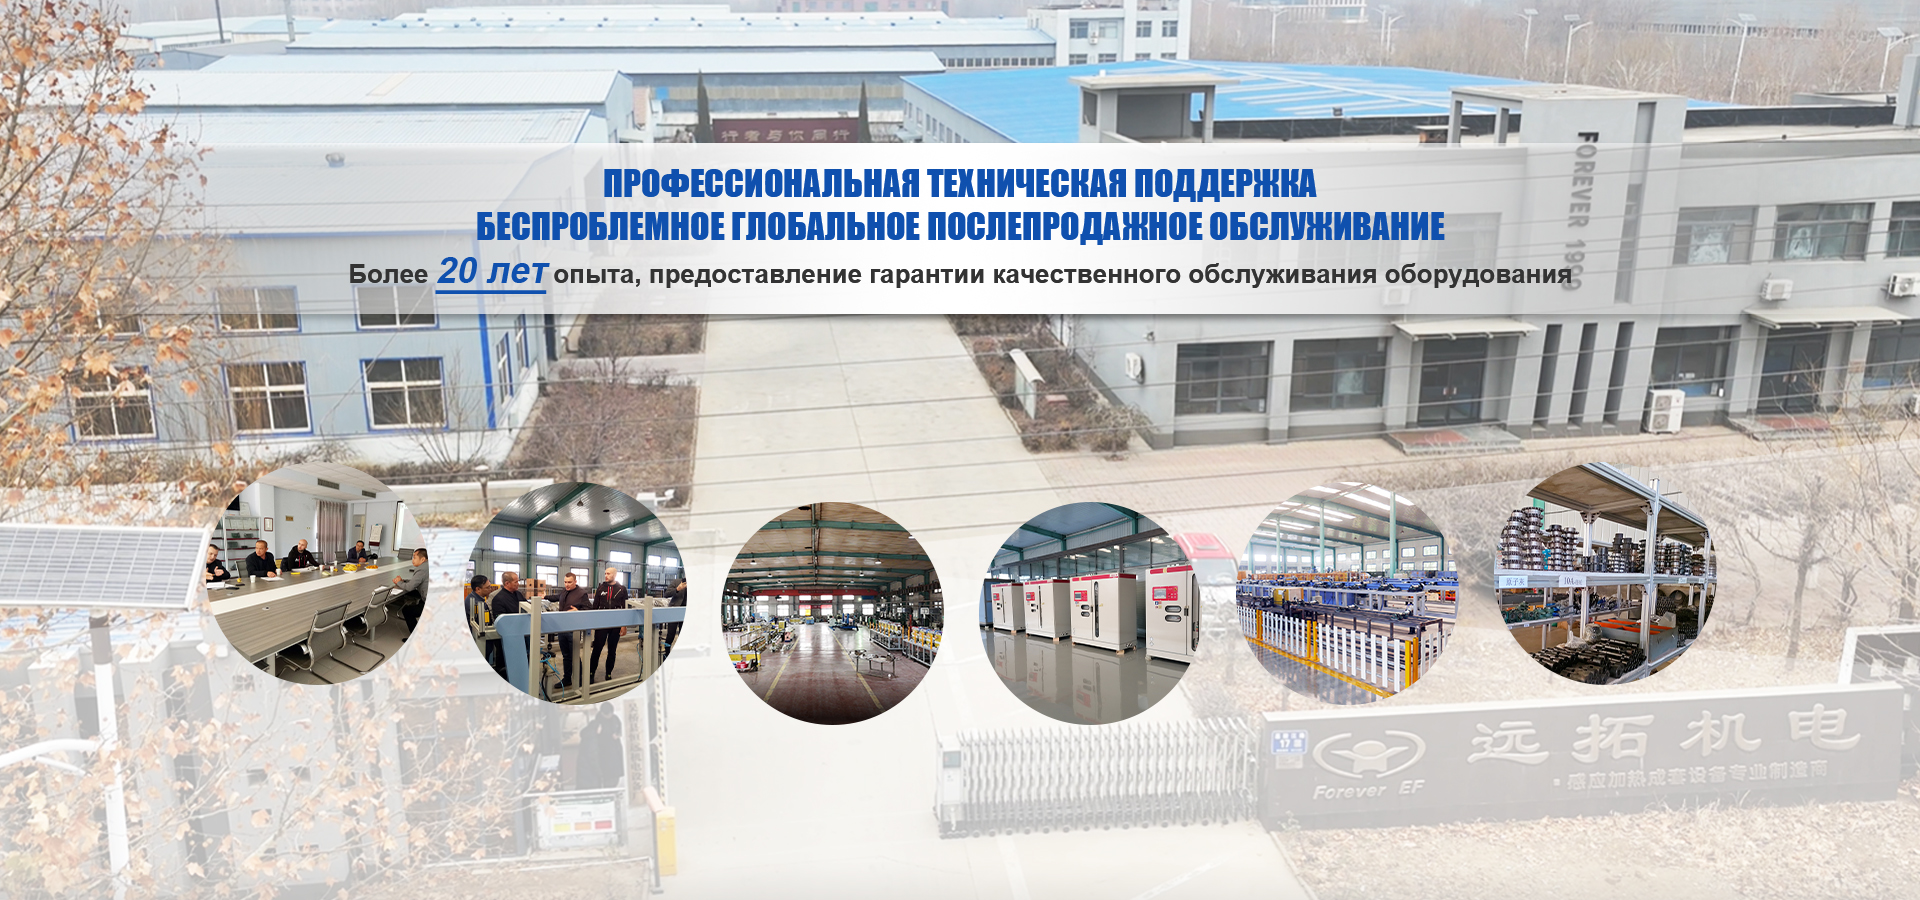
Потребности клиентов ставятся на первое место, и мы предлагаем индивидуальные решения.
Это компания, специализирующаяся на исследованиях, разработках и применении технологий индукционного нагрева.
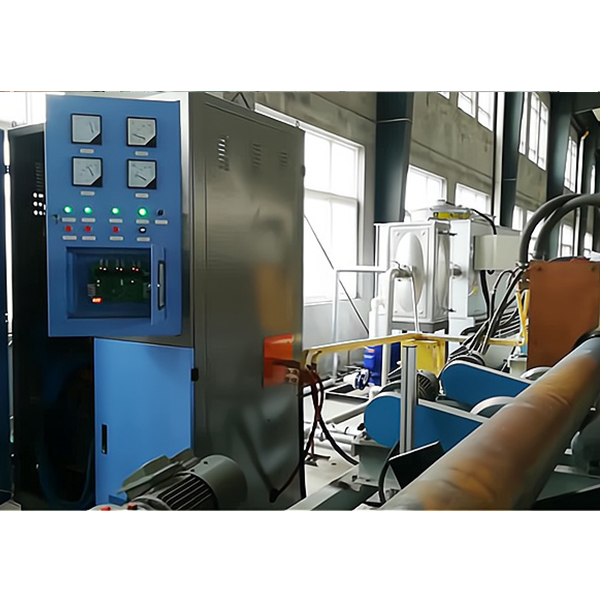
Оборудование для отжигового нагрева стальных труб
Основные виды применения Оборудование для отжига стальных труб YuanTuo использует передовую технологию индукционного нагрева, предназначенную для отжига стальных труб, широко используется в нефтяной обсадной трубе и других материалах отжига ста...
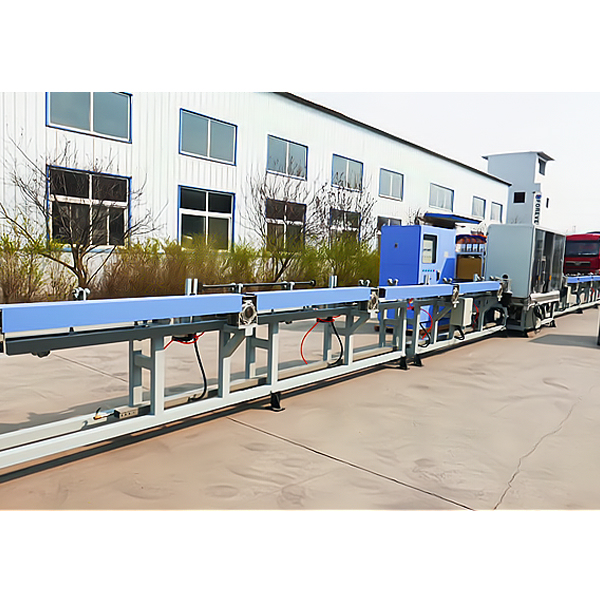
Линия для нормализации и закалки длинных стержней
Основные виды применения Производственная линия дальней вытяжки стержня использует передовую технологию индукционного нагрева, широко используется в различных стальных отверждениях, повышении прочности и управлении вязкостью. Наше оборудование ...
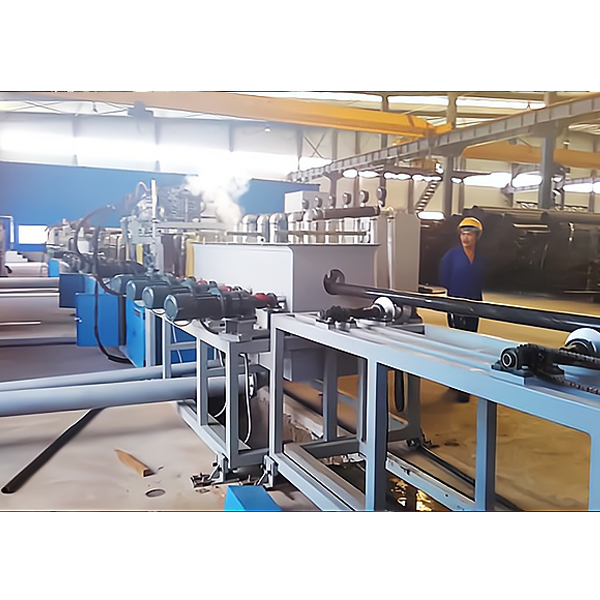
Линия закалки и отпуска стальных труб | Yuantuo
Линия индукционной закалки и отпуска стальных труб Для НКТ, обсадных труб, бурильных элементов, гидравлических стоек и бесшовных труб большого диаметра Линия предназначена для непрерывной индукционной термообработки трубных изделий. Она применя...
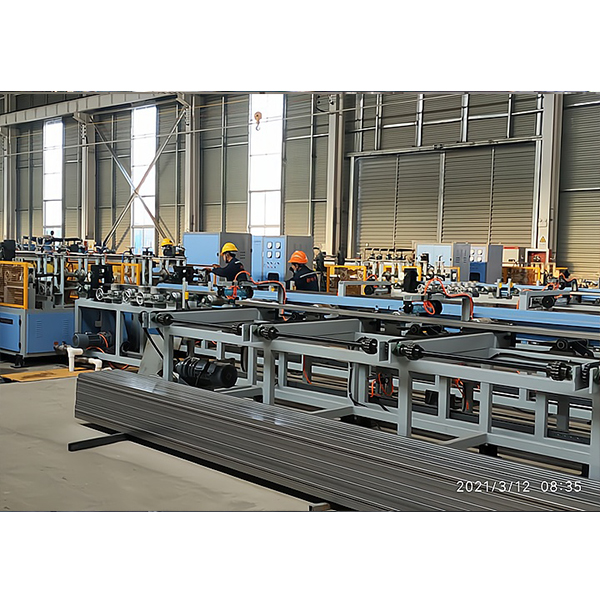
Линия термической обработки и закалки прямоугольных стальных профилей
Введение в продукт Дальнейшее расширение прямоугольной стальной закалочной огневой линии с использованием передовой технологии индукционного нагрева, специально разработанной для закалки прямоугольной стали, широко используется в сталелитей...
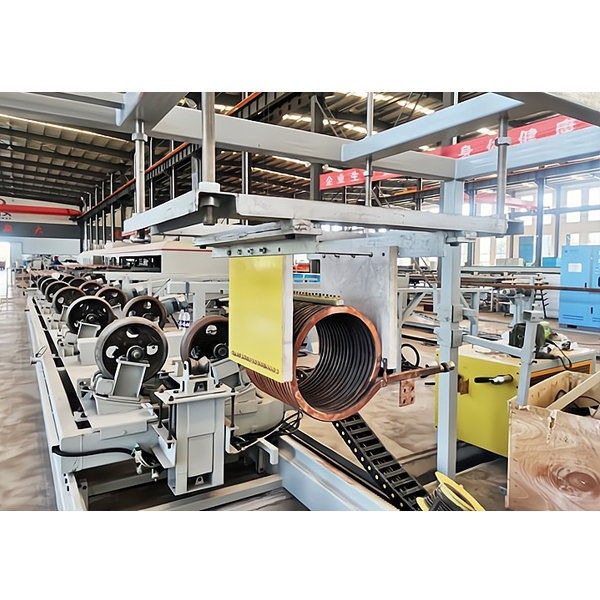
Оборудование для нагрева труб с напылением
Введение в продукт Нагревательное оборудование для напыления стальных труб Юаньто использует передовую технологию индукционного нагрева, специально разработанную для предварительной тепловой обработки стальных труб и трубок перед напылением. Об...
Мы стремимся предоставлять эффективные и стабильные решения для индукционного нагрева клиентам по всему миру.
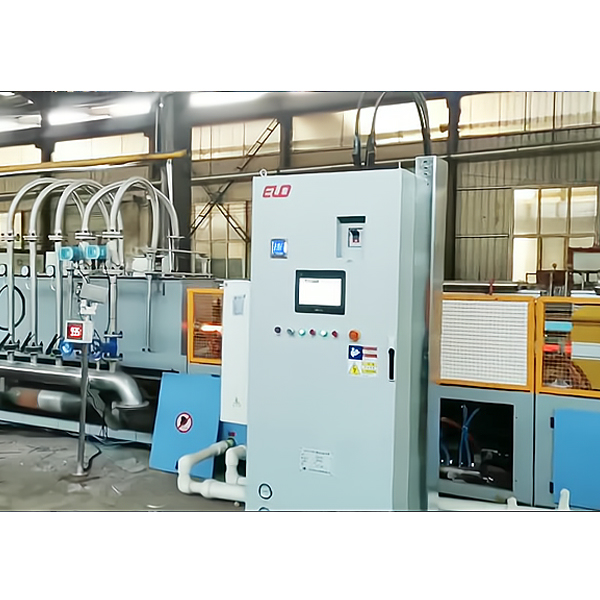
Линия для закалки и нормализации стальных прутков
Введение в продукт Линия по производству регулировки стальных стержней YuanTuo использует передовую технологию индукционного нагрева, предназначенную для термообработки калибровки стальных стержней, широко используется в калибровке и обрабо... 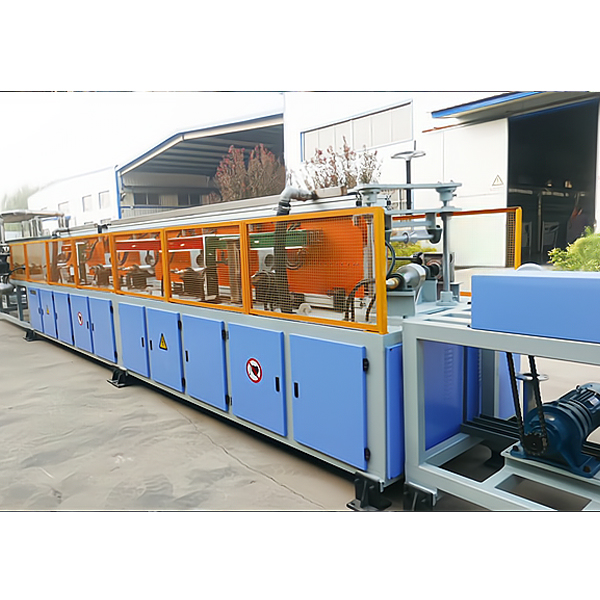
Линия для закалки стальных прутков
Введение в продукт Оборудование для закалки поверхности стальных стержней YuanTuo применяется к отверждению поверхности углеродистой стали, низколегированной стали и других материалов, широко используется в машиностроении, автомобильных деталях... 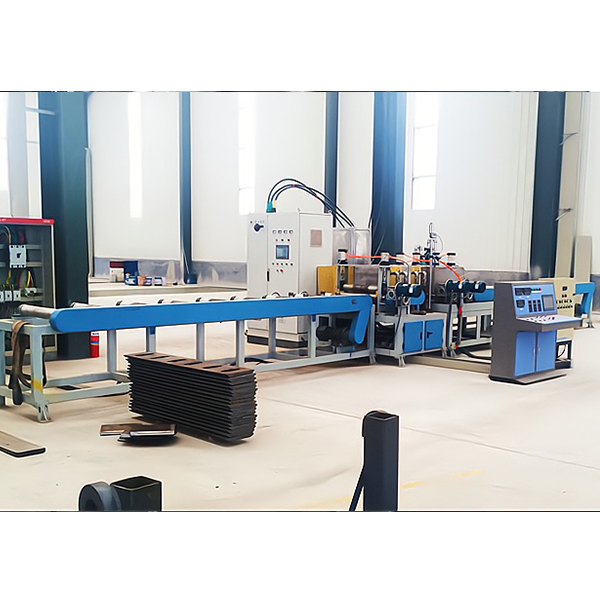
Система закалки с проплавлением для стальных плит
Введение в продукт Линия по производству теплопроницаемой закалки YuanTuo стальной пластины использует передовую технологию индукционного нагрева, предназначенную для теплопроницаемой закалки стальной пластины и других металлических материа... 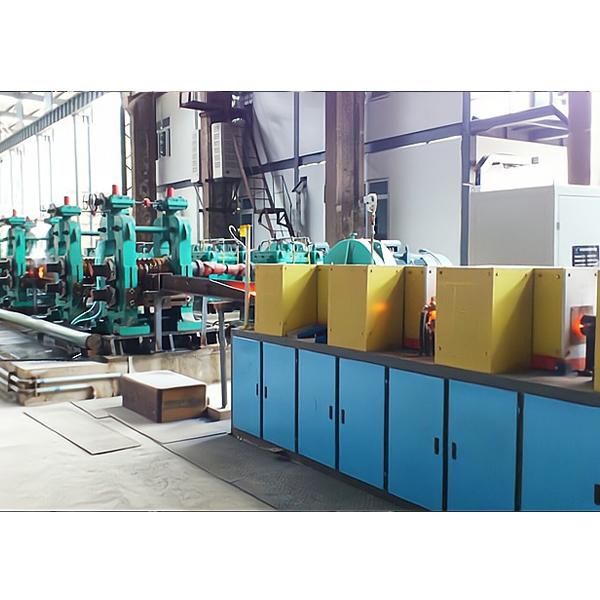
Система индукционного нагрева для прокатки
Введение в продукт Компания по производству электромеханического оборудования Юаньто спроектировала и изготовила индукционную систему нагрева прокатки, предназначенную для нагрева и прокатки металлических материалов, таких как резьбовая ста... 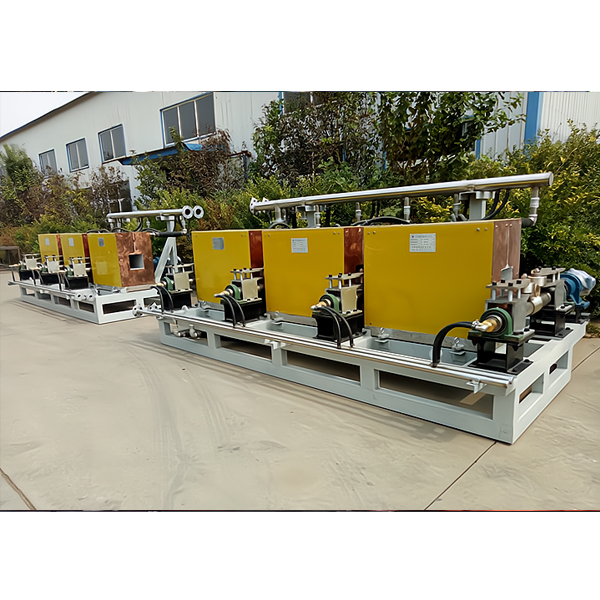
Система индукционного нагрева для непрерывного литья и нагрева прокатных заготовок
Введение в продукт Habei YuanTuo ТОО электромеханическое оборудование. для заказчиков настраивает систему индукционного нагрева непрерывного литья и непрерывной прокатки стальных заготовок, специально предназначенную для нагрева и нагрева с... 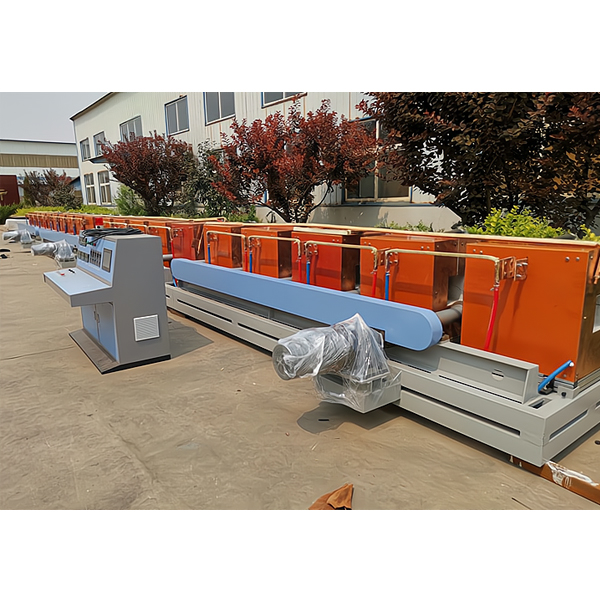
Индукционная система нагрева стальных заготовок
Введение в продукт Разработанная и производимая компанией система индукционного нагрева слябов специально предназначена для нагрева слябов в процессе производства стали. Система использует передовую технологию индукционного нагрева, которая... Наши новости
11
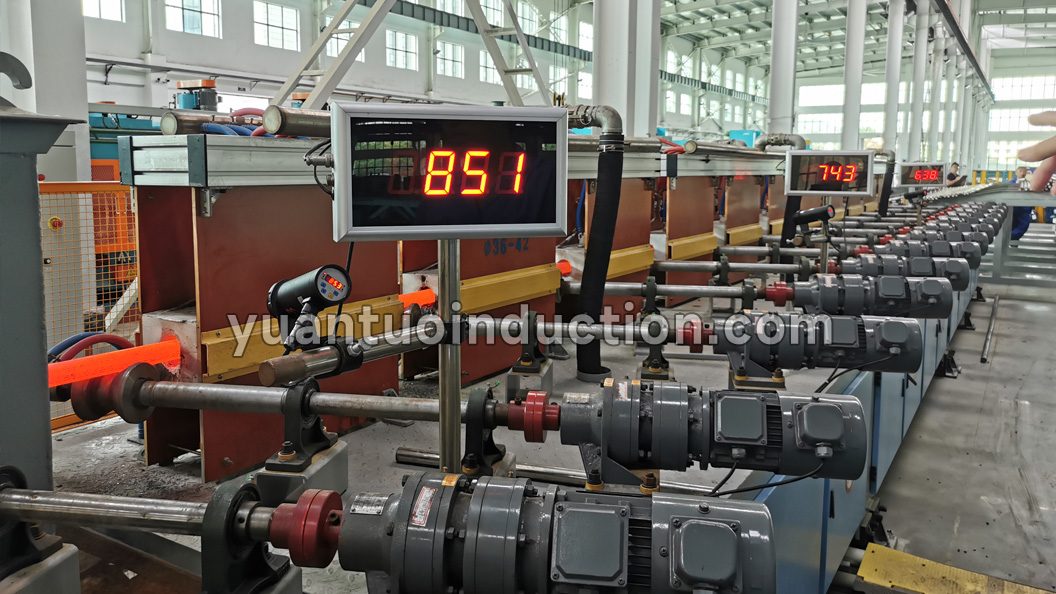
11/2026Почему производительность линии закалки и отпуска зависит от диаметра прутка?
При выборе линии закалки и отпуска стальных прутков заказчики часто интересуются максимальной производительностью в тоннах в час. Однако фактическая производительность может существенно изменяться при переходе на другой диаметр или марку стали. Диаметр влияет на требования к нагреву Пруток большего диаметра содержит больше металла на единицу длины и обычно требует больше тепловой энергии. Также могут изменяться время нагрева, рабочая частота и скорость транспортировки. Прутки малого диаметра имеют меньшую массу на единицу длины, но могут требовать другой скорости подачи и организации транспортировки. Закалка и отпуск должны быть согласованы Производительность определяется не только участком индукционного нагрева. Система закалки должна обеспечивать необходимое охлаждение, а участок отпуска — соответствующий температурный режим. Если один из участков не соответствует заданному темпу, он может ограничивать производительность всей линии. Оценивайте основные типоразмеры Вместо одной цифры максимальной производительности полезно указать требуемый выпуск для основных диаметров и марок стали. Это позволит согласовать мощность нагрева, скорость линии, охлаждение и участок отпуска. Проектирование линии термообработки Компания Hebei Yuantuo Electromechanical Equipment Manufacturing Co., Ltd. предлагает индивидуальные решения для индукционной термообработки стальных прутков. Направьте диапазон диаметров, марки стали, требования к механическим свойствам и производительность основных изделий для подбора конфигурации линии.
09
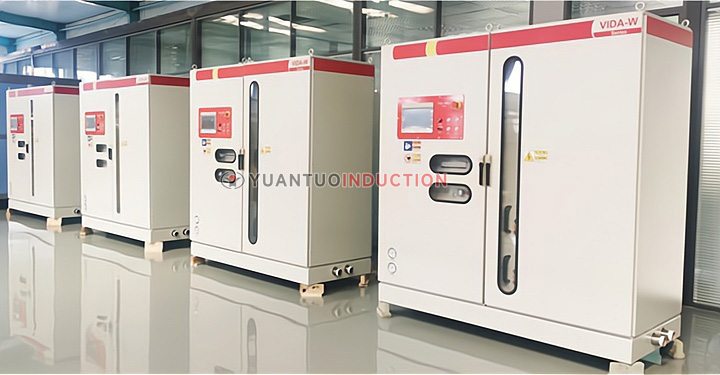
11/2026Почему при выборе IGBT-источника питания недостаточно учитывать только мощность?
При покупке IGBT-источника питания для индукционного нагрева заказчики часто начинают со сравнения номинальной мощности в киловаттах. Однако два источника одинаковой мощности могут работать по-разному с различными индукционными нагрузками. Значение рабочей частоты Частота нагрева влияет на глубину проникновения электромагнитного поля и характер нагрева металла. Подходящая частота зависит от материала, размеров изделия, требуемой глубины нагрева и технологической температуры. Выбор источника без учёта частоты может привести к несоответствию оборудования технологической задаче. Согласование индуктора и нагрузки Источник питания работает совместно с индуктором и резонансным контуром. Размеры индуктора, его электрические характеристики и изменение параметров заготовки влияют на рабочий режим системы. Поэтому одинаковая номинальная мощность не гарантирует одинаковую передачу энергии при разных нагрузках. Требования непрерывного производства При длительной промышленной эксплуатации необходимо учитывать охлаждение, режим нагрузки, электрическую защиту и возможные изменения технологических условий. Для автоматизированных линий также может потребоваться интеграция с PLC. Подбор IGBT-источника питания Компания Hebei Yuantuo Electromechanical Equipment Manufacturing Co., Ltd. предлагает источники питания для промышленного индукционного нагрева. Направьте размеры и материал изделия, температуру нагрева, требуемую производительность и информацию об индукторе для предварительного подбора оборудования.
03
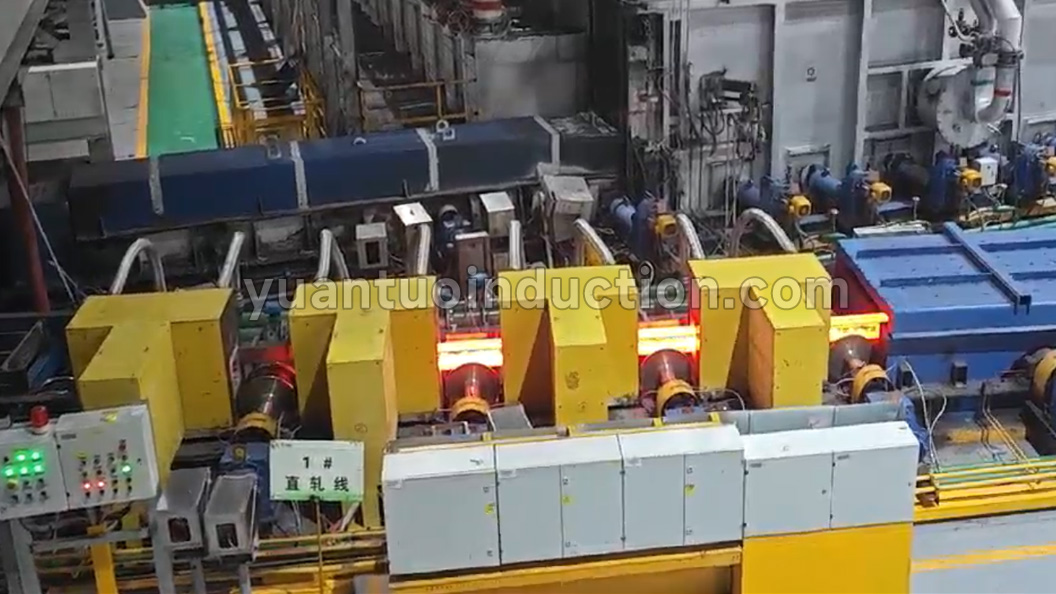
11/2026Почему колебания температуры заготовок на входе важны для индукционного догрева?
На линиях непрерывного литья и прокатки заготовки не всегда поступают в зону индукционного догрева с одинаковой температурой. Изменение времени транспортировки, скорости разливки и остановки производства приводят к различным тепловым потерям. Для системы индукционного догрева заготовок эти колебания влияют на требуемую мощность и алгоритм управления нагревом. Почему температура на входе изменяется? Даже при одинаковых размерах и марке стали условия транспортировки могут отличаться. Заготовка, поступившая непосредственно после разливки, обычно сохраняет больше тепла, чем заготовка, задержавшаяся на рольганге. Температура головной и хвостовой частей также может различаться. Что происходит при постоянной мощности? Если система работает с неизменной мощностью независимо от входной температуры, более горячие заготовки могут перегреваться, а более холодные — не достигать требуемой температуры прокатки. Это затрудняет поддержание стабильной температуры перед станом. Как должна реагировать система нагрева? В зависимости от конструкции можно использовать измерение температуры на входе, данные о скорости движения заготовок и регулирование мощности индукционного нагрева. При разработке управления необходимо учитывать точность датчиков, положение заготовок и остановки линии. Обсудите проект с Yuantuo Компания Hebei Yuantuo Electromechanical Equipment Manufacturing Co., Ltd. предлагает решения для индукционного нагрева заготовок перед прокаткой. Направьте размеры заготовок, диапазон входных температур, требуемую температуру прокатки и производительность для предварительной оценки системы.
-


-


-


whatsapp