Почему стальные прутки изгибаются после закалки? Решения для линии закалки и отпуска
2026-09-19
Почему пруток после закалки начинает изгибаться?
При непрерывной термообработке длинных стальных прутков встречается ситуация:
До термообработки пруток относительно прямой, а после закалки появляется изгиб.
Часто первым делом проверяют систему охлаждения:
Одинаково ли подается вода со всех сторон?
Это правильное направление проверки, но не единственное.
На практике прямолинейность длинного прутка зависит от всей технологической цепочки:
Индукционный нагрев → Транспортировка → Закалка → Отпуск
Поэтому при проектировании оборудования Yuantuo рассматривает эти участки как единую линию термообработки, а не как отдельные независимые машины.
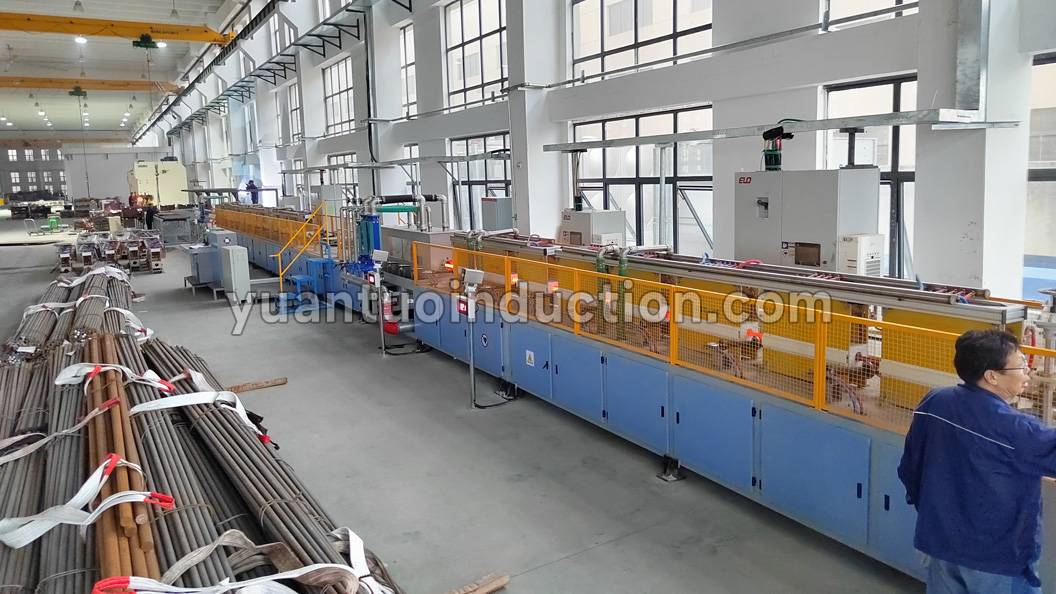
1. Равномерность нагрева необходимо обеспечить еще до закалки
Если перед входом в закалочный участок пруток уже имеет:
- разницу температуры по окружности;
- разницу температуры по длине;
- локальный перегрев;
- недостаточно прогретые участки,
последующее охлаждение может проходить неравномерно.
Поэтому при возникновении деформации важно сначала проверить:
В каком температурном состоянии пруток входит в зону закалки?
При разработке линии Yuantuo подбирает систему индукционного нагрева с учетом:
Диаметра + Марки стали + Требуемой температуры + Скорости линии + Производительности
а контроль температуры позволяет отслеживать состояние материала перед следующим технологическим этапом.
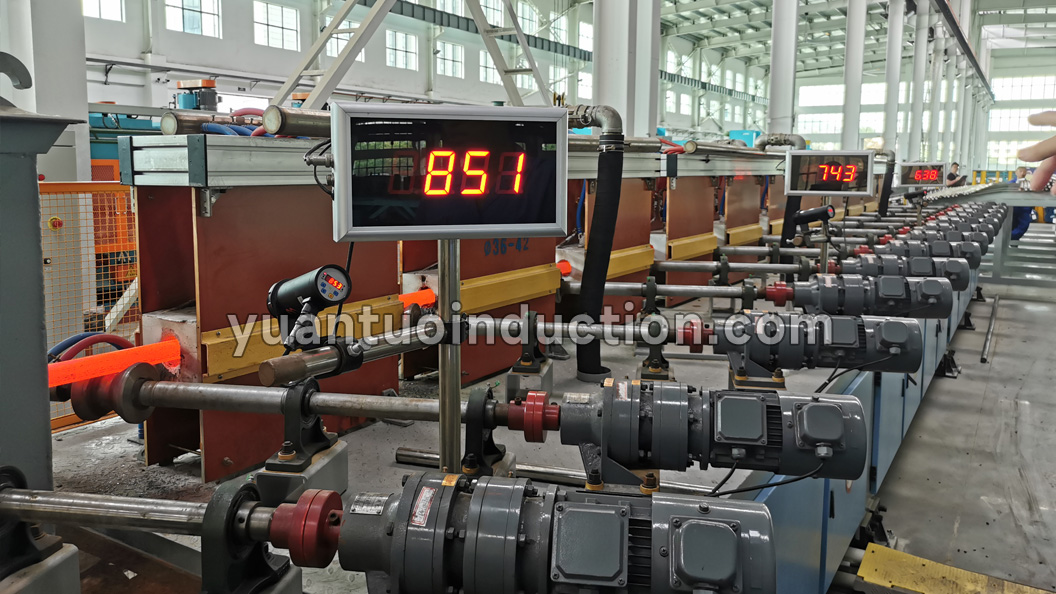
2. Для длинного прутка транспортировка — часть технологии
При высокой температуре длинный стальной пруток требует стабильной механической поддержки.
Недостаточно просто обеспечить его движение вперед.
Необходимо учитывать:
- расположение опорных роликов;
- положение прутка относительно центра линии;
- стабильность скорости;
- направляющие элементы;
- вращение прутка, если оно требуется технологией.
Поэтому в линиях для длинномерных изделий Yuantuo проектирует транспортную систему вместе с участками нагрева и охлаждения.
Транспортировка является частью процесса термообработки.
Правильная опора и стабильное движение особенно важны при непрерывном прохождении прутка через нагрев, закалку и отпуск.
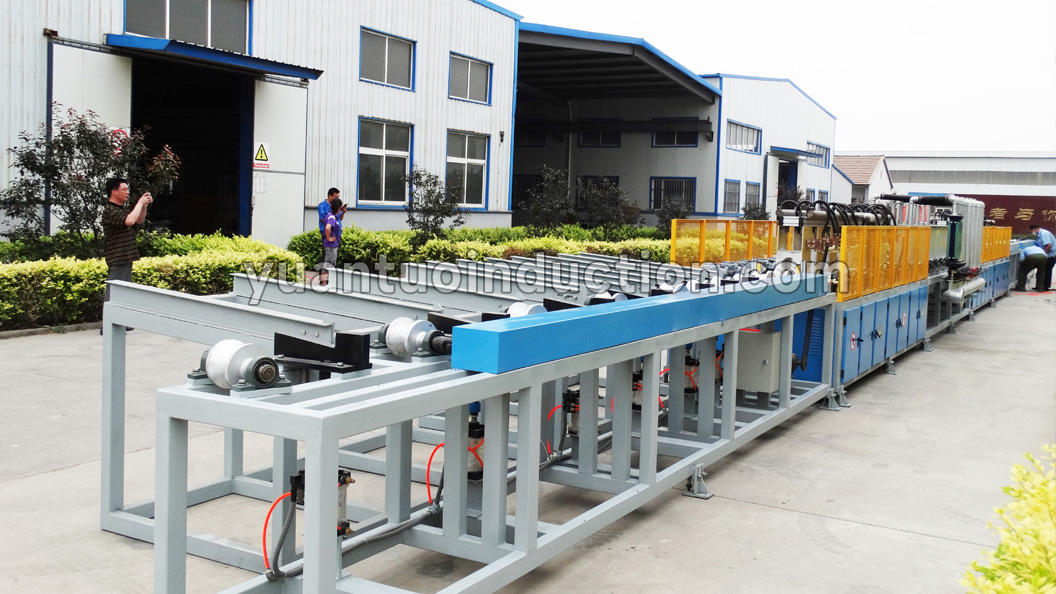
3. Спрейерная закалка должна соответствовать движению прутка
Если охлаждение по окружности значительно отличается, различные участки прутка могут охлаждаться с разной интенсивностью.
Поэтому при проектировании закалочного участка необходимо согласовать:
Положение форсунок + Распределение воды + Положение прутка + Скорость движения + Длину зоны охлаждения
Yuantuo проектирует систему спрейерной закалки не отдельно от линии, а в соответствии с конкретным:
диаметром прутка, маркой стали, скоростью движения и технологическими требованиями.
При необходимости конструкция линии предусматривает вращение прутка, чтобы улучшить стабильность условий нагрева и охлаждения по окружности.
Однако само по себе вращение не является универсальным решением — оно должно работать совместно с правильной опорой, нагревом и системой закалки.

4. Почему необходимо учитывать участок отпуска?
Для линии закалки и отпуска процесс не заканчивается после выхода из спрейерной зоны.
Полная последовательность выглядит следующим образом:
Индукционный нагрев под закалку
↓
Спрейерная закалка
↓
Индукционный нагрев под отпуск
↓
Охлаждение
↓
Выгрузка
Поэтому при анализе конечной прямолинейности необходимо учитывать также условия отпуска и транспортировки после закалки.
Более правильная последовательность диагностики:
Равномерность нагрева
↓
Опора / Положение / Вращение прутка
↓
Равномерность закалки
↓
Условия отпуска
↓
Конечная прямолинейность
Именно такой комплексный подход используется при разработке индивидуальных линий термообработки Yuantuo.
Как Yuantuo проектирует оборудование для длинных стальных прутков?
Hebei Yuantuo Electromechanical является производителем индивидуальных линий индукционного нагрева и термообработки.
Для проекта длинного стального прутка мы не ограничиваемся подбором мощности источника индукционного нагрева.
Конфигурация линии определяется по цепочке:
Параметры прутка
↓
Требуемые свойства после термообработки
↓
Индукционный нагрев
↓
Система опоры и транспортировки
↓
Вращение при необходимости
↓
Спрейерная закалка
↓
Индукционный отпуск
↓
Контроль температуры и PLC
↓
Проверка работы всей линии
Таким образом, задача заключается не просто в том, чтобы:
«нагреть пруток и подать воду».
Необходимо обеспечить повторяемые условия обработки для каждого прутка при непрерывном производстве.
Какие данные нужны Yuantuo для разработки решения?
Для предварительной технической оценки рекомендуем предоставить:
| Параметр | Необходимая информация |
|---|---|
| Диаметр | Минимальный / максимальный / основной |
| Длина | Диапазон и основная производственная длина |
| Марка стали | Например, углеродистая или легированная сталь |
| Процесс | Закалка или закалка + отпуск |
| Твердость | Требуемый диапазон |
| Механические свойства | Если имеются специальные требования |
| Производительность | т/ч или шт./ч |
| Прямолинейность | Требование после термообработки |
Особенно важно сообщить длину прутка.
Для длинномерных изделий она влияет не только на общую длину оборудования, но и на:
Загрузку + Опору + Транспортировку + Стабильность движения + Выгрузку
FAQ
Всегда ли изгиб после закалки связан с неравномерной подачей воды?
Нет. Необходимо также проверить равномерность нагрева, положение прутка, систему опоры и транспортировки, условия вращения и последующего отпуска.
Может ли вращение прутка уменьшить риск неравномерной обработки?
В определенных процессах вращение помогает улучшить условия нагрева и охлаждения по окружности. Однако его необходимо согласовать с диаметром прутка, скоростью линии, системой опоры и закалочным участком.
Может ли Yuantuo изготовить линию под конкретный диапазон прутков?
Да. Конфигурация линии определяется на основании диапазона диаметров и длины, марки стали, требуемых механических свойств, производительности и технологического процесса заказчика.
Нужна линия закалки и отпуска длинных стальных прутков?
Если после термообработки возникают проблемы с прямолинейностью или вы планируете новую производственную линию, для предварительной оценки проекта направьте Yuantuo:
Диаметр + Длину + Марку стали + Требуемую твердость / механические свойства + Производительность + Требования к прямолинейности
На основании этих данных инженеры Yuantuo оценивают не только мощность индукционного нагрева, но всю систему:
Нагрев + Опора + Транспортировка + Вращение + Закалка + Отпуск + Контроль температуры + PLC
Для длинных стальных прутков стабильность качества зависит от согласованной работы всех этих участков.
Именно поэтому Yuantuo разрабатывает оборудование как индивидуальную комплексную линию закалки и отпуска, адаптированную к конкретному изделию и производственному процессу заказчика.
Вебсайт: www.yuantuojidians.com
WhatsApp: +86-15226757228
Электронная почта: Yuantuo38@gmail.com
-


-


-


whatsapp