


Новости

Почему при индукционном нагреве середина стального листа достигает заданной температуры, а края остаются холоднее?
Ширина листа, тепловые потери по краям, эффективная зона индукционного нагрева и положение листа влияют на равномерность температуры по всей ширине Почему достижения заданной температуры в центре л...

Почему линия горячей прокатки стальных шаров не достигает требуемой производительности?
Индукционный нагрев прутка, такт шаропрокатного стана, транспортировка горячих шаров и последующая термообработка вместе определяют фактическую производительность всей линии Почему низкая производи...

Почему повышение температуры печи не всегда является лучшим решением для компенсации температуры заготовки перед прокаткой?
Почему перед прокаткой возникает необходимость компенсации температуры заготовки? В современных металлургических производствах многие предприятия стремятся максимально использовать остаточное тепло...
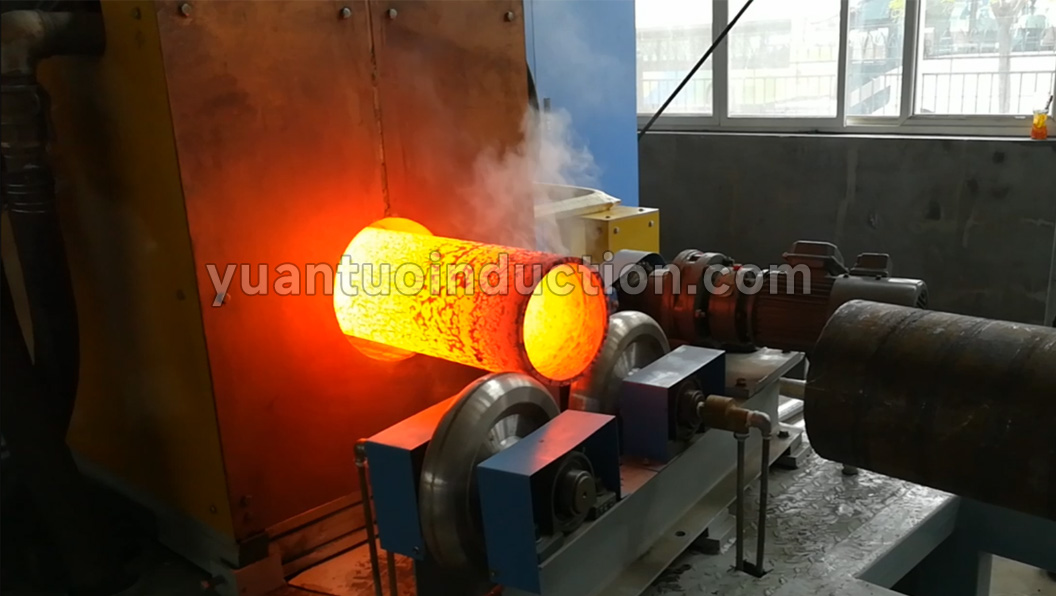
Почему при термообработке стальных труб возникает разница температуры между наружной и внутренней стенкой?
Можно ли решить проблему только увеличением мощности индукционного нагрева? Наружный диаметр, толщина стенки, марка стали, частота, время нагрева и скорость линии совместно определяют температурное...
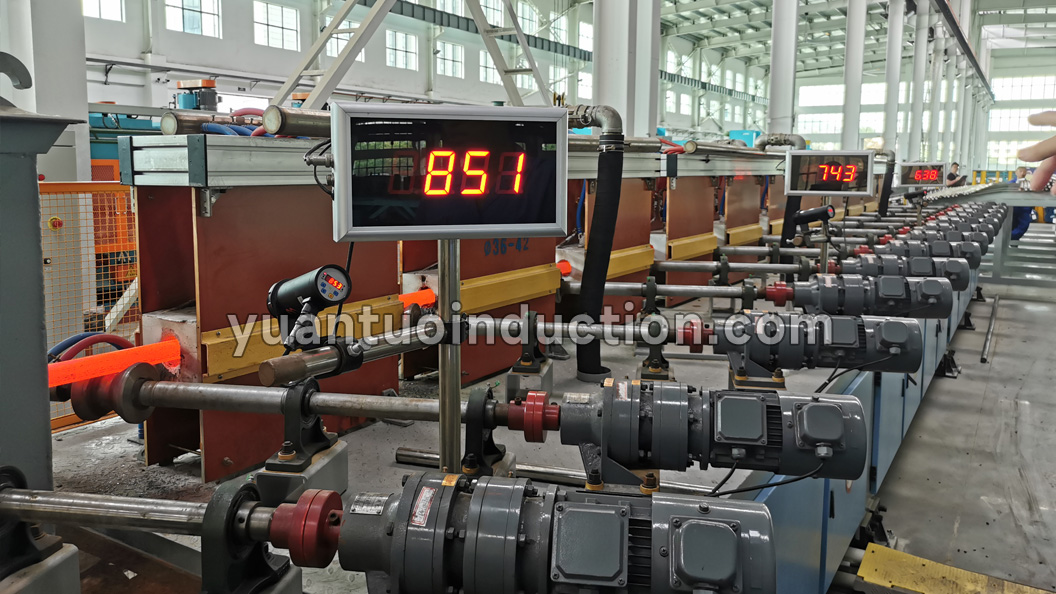
Как проектируется индивидуальная линия закалки и отпуска стальных прутков?
Диаметр прутка — только исходный параметр. Марка стали, длина, требуемые механические свойства, производительность и такт процесса определяют конфигурацию всей линии Почему линию закалки...
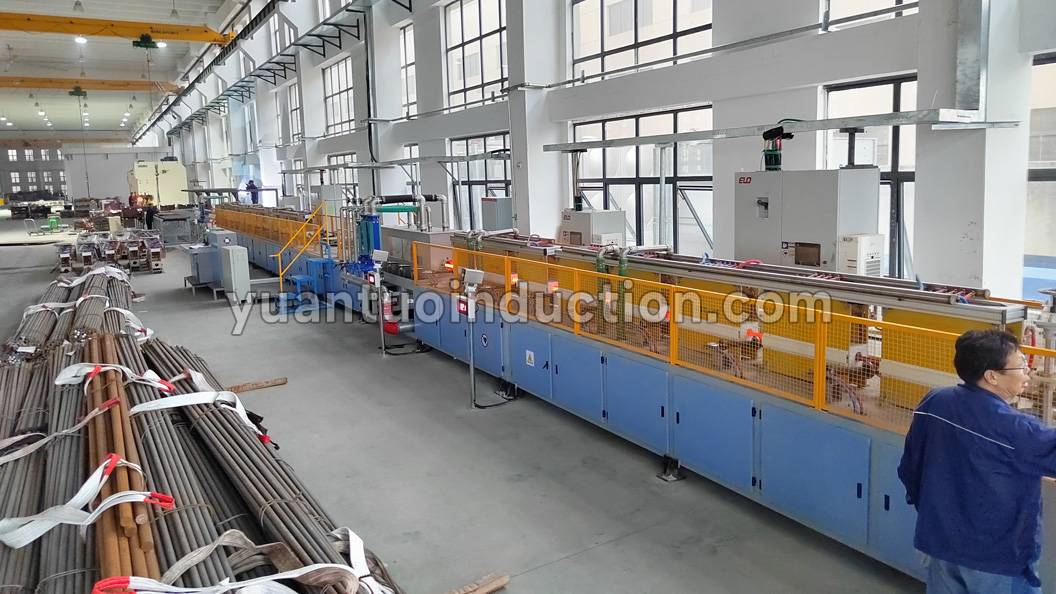
Почему после индукционной закалки стальных прутков возникает неравномерная твердость?
Почему при неравномерной твердости после закалки многие сначала проверяют только охлаждение? В реальном производстве стальных прутков одна из распространенных проблем заключается в следующем: Посл...
-


-


-


whatsapp
