


Может ли одна линия индукционного нагрева эффективно обрабатывать широкий диапазон размеров заготовок?
2026-09-16
Возможность обработки минимального и максимального размера еще не означает, что все типоразмеры одинаково подходят для длительного производства на одной линии
Чем шире диапазон размеров, тем лучше производственная линия?
При разработке индивидуальных систем индукционного нагрева часто встречаются проекты с диапазоном:
Диаметр: Ø20–120 мм
или, например:
Наружный диаметр трубы: 60–180 мм
Естественный вопрос заказчика:
«Можно ли обрабатывать все эти размеры на одной производственной линии?»
С технической точки зрения в некоторых проектах действительно можно обеспечить достаточно широкий диапазон обрабатываемых изделий.
Однако основной инженерный вопрос заключается не только в том:
«Могут ли минимальная и максимальная заготовки физически пройти через оборудование?»
Гораздо важнее определить:
«Можно ли стабильно производить весь этот диапазон на одной линии с приемлемым качеством нагрева, производительностью, удобной переналадкой и устойчивостью технологического процесса?»
Это два разных понятия.
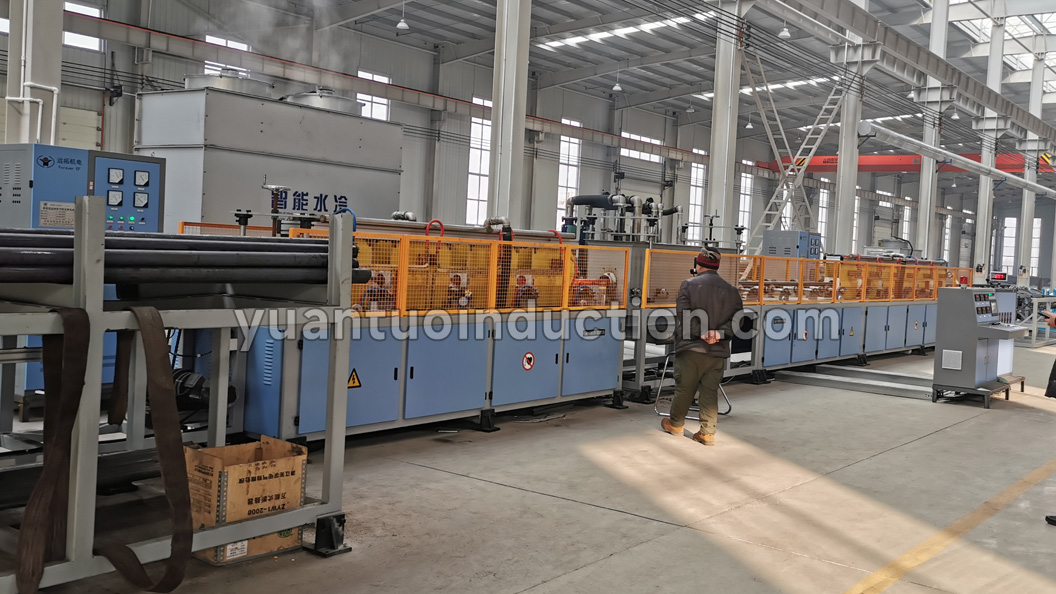
1. Почему нельзя проектировать всю линию только по максимальному размеру заготовки?
Рассмотрим линию термообработки стального прутка с диапазоном:
Ø20–100 мм
Если проектировать оборудование преимущественно под Ø100 мм:
- транспортная система сможет пропускать пруток Ø100 мм;
- установленная мощность может соответствовать крупному диаметру;
- механические узлы имеют достаточные размеры.
На первый взгляд кажется очевидным, что пруток Ø20 мм также можно пропустить через эту линию.
Но:
Возможность прохождения через оборудование еще не означает оптимальные условия производства.
Прутки Ø20 и Ø100 мм значительно отличаются по:
- массе одного метра;
- скорости нагрева;
- требованиям к рабочей частоте;
- требуемой мощности;
- скорости движения;
- производственному такту.
Поэтому:
Максимальный размер заготовки ≠ Конфигурация линии для всего диапазона продукции
Максимальный размер является лишь одной из границ проектирования.
2. Почему изменение размера заготовки влияет на выбор частоты?
Индукционный нагрев нельзя свести к простой формуле:
Больше диаметр → больше мощность.
При значительном изменении размеров меняются электромагнитные и тепловые условия нагрева изделия.
Например, для прутков малого и большого диаметра могут потребоваться различные сочетания:
- рабочей частоты;
- мощности;
- эффективной длины нагрева;
- скорости движения материала.
Если очень широкий диапазон размеров пытаться обрабатывать при полностью одинаковой конфигурации нагрева:
Некоторые размеры технически можно будет обработать, однако режим может оказаться далеко не оптимальным для стабильного промышленного производства.
Поэтому для многономенклатурной линии следует учитывать следующую зависимость:
Размер заготовки
↓
Марка стали
↓
Требуемый характер прогрева
↓
Частота
↓
Мощность
↓
Скорость линии
Следовательно:
Возможность использовать один источник питания для широкого диапазона еще не означает, что одна и та же конфигурация будет оптимальной для каждого типоразмера.

3. Почему индукторы необходимо согласовывать с размерами заготовки?
Индуктор непосредственно влияет на электромагнитную связь между системой нагрева и обрабатываемой заготовкой.
При значительном изменении размера изделия:
Изменяется и геометрическое соотношение между индуктором и заготовкой.
Если индуктор, рассчитанный на значительно более крупную заготовку, используется для изделия малого размера, это может повлиять на:
- электромагнитную связь;
- использование подводимой энергии;
- эффективность нагрева;
- контроль температуры.
Поэтому линия для нескольких типоразмеров может предусматривать:
- разные индукторы;
- группирование продукции по диапазонам;
- конструкцию для удобной замены индукторов.
Например:
Малые размеры
↓
Средние размеры
↓
Крупные размеры
Вместо попытки реализовать принцип:
«Один индуктор для всех изделий».
Для длительной эксплуатации разумное разделение продукции на группы часто оказывается практичнее, чем максимальное расширение теоретического диапазона одного индуктора.
4. Почему одна цифра производительности не подходит для всех типоразмеров?
При обсуждении проекта заказчик может указать:
«Нам требуется 5 т/ч».
Если диапазон продукции большой, необходимо уточнить:
«Для какого именно размера требуется 5 т/ч?»
На одной линии прутки малого и большого диаметра могут значительно различаться по:
- массе одной заготовки;
- необходимому времени нагрева;
- скорости транспортировки;
- количеству изделий в минуту.
Поэтому многономенклатурную линию не всегда корректно характеризовать одной цифрой:
Максимальная производительность
Более полезно определить производительность отдельно для основных групп.
| Группа продукции | Необходимая информация |
|---|---|
| Малые размеры | Основной диаметр + требуемая т/ч |
| Средние размеры | Основной диаметр + требуемая т/ч |
| Крупные размеры | Основной диаметр + требуемая т/ч |
При проектировании промышленной линии:
Основные серийные размеры часто важнее максимального диаметра, который производится только по отдельным заказам.
5. Почему диапазон материалов иногда важнее диапазона размеров?
Две заготовки одинакового диаметра могут требовать совершенно разных режимов термообработки, если они изготовлены из разных марок стали.
Например:
- среднеуглеродистая сталь;
- легированная сталь;
- нержавеющая сталь
могут иметь разные требования к:
- температуре нагрева;
- режиму нагрева;
- закалке;
- отпуску;
- конечным свойствам.
Поэтому при проектировании недостаточно составить только:
Диапазон размеров
Гораздо полезнее сформировать:
Размер + Марка стали + Технологический процесс
Например:
Ø30 мм + Сталь A + Закалка и отпуск
и
Ø30 мм + Сталь B + Только нагрев
имеют одинаковый диаметр, но представляют собой разные технологические режимы.
6. Почему «все размеры можно обрабатывать» не означает «размеры легко менять»?
Этот вопрос нередко недооценивается на этапе закупки оборудования.
После запуска линии на эффективность производства начинает существенно влиять:
Переналадка при смене типоразмера
Она может включать:
- замену индуктора;
- регулировку транспортных роликов;
- настройку направляющих;
- регулировку системы спрейерного охлаждения;
- изменение мощности;
- изменение скорости линии;
- выбор соответствующего рецепта в PLC.
Если при каждом переходе на другой размер требуется большое количество механических регулировок:
Линия может иметь широкий теоретический диапазон, но быть неудобной для реального многономенклатурного производства.
Поэтому еще до проектирования полезно определить:
- Как часто меняется размер продукции?
- Требуется ли переналадка каждую смену?
- Размер меняется ежедневно или только несколько раз в месяц?
- Какие размеры являются основными?
- Какие изделия производятся лишь периодически?
Эта информация непосредственно влияет на конфигурацию всей линии.
7. Как управление рецептами PLC помогает при производстве разных размеров?
После проверки технологических параметров для основных изделий их можно сохранить в системе управления в виде рецептов.
Например:
Рецепт A — Малые размеры
Рецепт B — Средние размеры
Рецепт C — Крупные размеры
В зависимости от конкретного проекта рецепт может включать:
- мощность нагрева;
- скорость движения;
- заданную температуру;
- параметры охлаждения;
- параметры отпуска.
После выполнения необходимых механических регулировок оператор может выбрать соответствующий технологический рецепт, что сокращает необходимость повторного ручного ввода параметров.
Однако важно понимать:
PLC-рецепт не заменяет правильное механическое и электромагнитное согласование оборудования с изделием.
Если индуктор, транспортная система или система охлаждения конструктивно не подходят для определенного размера, одной сменой параметров PLC решить проблему невозможно.

8. Когда стоит рассмотреть две производственные линии вместо одной?
При очень широком диапазоне продукции одна линия не обязательно является наиболее рациональным решением.
Предположим, предприятие выпускает:
- большое количество изделий малого диаметра;
- большое количество изделий крупного диаметра.
При этом эти группы значительно отличаются по:
- мощности;
- частоте;
- конструкции индуктора;
- скорости транспортировки;
- требуемой производительности.
Тогда целесообразно сравнить два варианта.
Вариант A — Одна линия с широким диапазоном
Возможные преимущества:
- меньшее количество отдельных производственных линий;
- более компактная организация оборудования в цехе.
Но необходимо оценить:
- эффективность на крайних типоразмерах;
- время переналадки;
- совместимость технологических режимов;
- фактическую производительность.
Вариант B — Две линии, разделенные по диапазонам размеров
Например:
Линия для малых / средних размеров
Линия для крупных размеров
Такое решение требует большего количества оборудования, однако может обеспечить:
- более подходящий диапазон рабочих частот;
- лучшее согласование индукторов;
- более стабильный производственный такт;
- меньшее количество переходов между сильно отличающимися размерами.
Поэтому:
Нельзя заранее считать, что одна линия обязательно экономичнее двух.
Необходимо учитывать реальную структуру продукции и производственную программу предприятия.
Внутренняя ссылка: Индивидуальные решения для индукционной термообработки
9. Почему основные производственные размеры важнее максимального размера?
Предположим, диапазон продукции составляет:
Ø20–120 мм
Но фактическая годовая структура производства выглядит следующим образом:
- Ø20–50 мм — 70%;
- Ø55–80 мм — 25%;
- Ø90–120 мм — 5%.
Если вся линия чрезмерно оптимизирована ради 5% самых крупных изделий, а для 70% основной продукции ухудшаются:
- эффективность нагрева;
- производительность;
- удобство переналадки,
такое решение может быть не самым рациональным для длительной эксплуатации.
Поэтому для разработки индивидуальной линии гораздо полезнее получить:
Диапазон продукции + Основные размеры + Долю каждого размера в производстве
а не только:
Минимальный размер + Максимальный размер
Это один из наиболее важных исходных наборов данных для многономенклатурного проекта.
10. По какой логике следует проектировать линию для широкого диапазона продукции?
Более рациональная последовательность проектирования:
Полный диапазон продукции
↓
Основные производственные размеры
↓
Марки стали
↓
Процессы термообработки
↓
Производительность для основных размеров
↓
Подбор частоты и мощности
↓
Группирование индукторов
↓
Настройка транспортировки / закалки
↓
Стратегия переналадки
↓
Управление рецептами PLC
↓
Проверка работы всей линии
Вместо упрощенного подхода:
Максимальный размер
↓
Максимальная мощность
↓
Попытка обрабатывать весь диапазон
Для индивидуальной непрерывной производственной линии:
Хороший диапазон оборудования — это не максимально большое число размеров в технической спецификации.
Гораздо важнее:
Обеспечить стабильный нагрев, требуемую производительность, удобную переналадку и надежную длительную работу для тех размеров, которые заказчик действительно производит регулярно.
Какие данные необходимы для проекта многономенклатурной линии?
| Параметр | Рекомендуемая информация |
|---|---|
| Минимальный размер | Минимальный диаметр или сечение |
| Максимальный размер | Максимальный диаметр или сечение |
| Основные размеры | 3–5 наиболее часто производимых типоразмеров |
| Структура производства | Годовой объем или доля каждого размера |
| Диапазон длины | Минимальная, максимальная и типовая длина |
| Марки стали | Материал для каждой основной группы |
| Процесс | Нагрев, закалка, закалка и отпуск и т. д. |
| Температура | Требования для основных изделий |
| Конечные свойства | Твердость, механические свойства и т. д. |
| Производительность | т/ч или шт./ч для основных размеров |
| Частота переналадки | Каждая смена, ежедневно, еженедельно и т. д. |
| Автоматизация | Рецепты, запись данных, связь с другими системами |
По сравнению с информацией:
«Нам требуется диапазон Ø20–120 мм»
такой набор данных позволяет намного точнее определить:
Следует ли использовать одну линию или разделить продукцию между несколькими линиями.
Часто задаваемые вопросы
1. Может ли одна линия индукционного нагрева охватывать очень широкий диапазон диаметров?
В некоторых проектах это технически возможно. Однако необходимо оценить частоту, мощность, индукторы, транспортировку, производительность и эффективность переналадки. Возможность обработки изделия не означает, что каждый размер будет работать в одинаково подходящем производственном режиме.
2. Почему нельзя просто выбрать максимальный диаметр и установить большую мощность?
Потому что изделия малого и большого размера могут требовать разных условий нагрева, частот, скоростей движения и производственных тактов. Установленная мощность — только один из элементов всей системы.
3. Нужен ли отдельный индуктор для каждого размера?
Не обязательно. Это зависит от диапазона размеров, конструкции индуктора и технологических требований. При значительной разнице размеров часто целесообразно разделять изделия на группы и использовать соответствующие индукторы.
4. Можно ли автоматически менять параметры для разных размеров через PLC?
Да. Проверенные технологические параметры можно сохранять и вызывать через систему рецептов. Однако необходимые механические регулировки, замена индуктора или настройка системы охлаждения по-прежнему выполняются в соответствии с конструкцией линии.
5. Когда две линии могут быть практичнее одной?
Если малые и крупные изделия имеют значительные объемы производства и существенно отличаются по требуемой частоте, мощности, скорости или механической конфигурации, имеет смысл сравнить вариант одной универсальной линии с вариантом двух специализированных линий.
Планируете линию индукционного нагрева для нескольких типоразмеров?
Если проект охватывает широкий диапазон продукции, для предварительной оценки недостаточно предоставить только:
Минимальный размер + Максимальный размер
Гораздо полезнее предоставить:
Диапазон продукции + Основные размеры + Долю каждого размера + Марки стали + Процесс термообработки + Требуемую производительность + Частоту переналадки
Hebei Yuantuo Electromechanical разрабатывает индивидуальные комплексные линии, согласовывая:
Частоту + Мощность + Индукторы + Транспортировку + Закалку + Отпуск + Контроль температуры + Управление рецептами PLC
с фактической производственной программой заказчика.
Для проектов с особенно широким диапазоном размеров можно сравнить:
Одну универсальную линию с широким диапазоном
и
Две линии, разделенные по группам размеров
Цель такого проектирования заключается не в том, чтобы указать максимально широкий «диапазон обрабатываемых размеров» в технической спецификации.
Главная задача —
обеспечить рациональный нагрев, необходимую производительность, удобную переналадку и стабильную длительную работу именно для тех типоразмеров, которые заказчик производит чаще всего.
Вебсайт: www.yuantuojidians.com
WhatsApp: +86-15226757228
Электронная почта: Yuantuo38@gmail.com
-


-


-


whatsapp
