Почему производительность линии закалки и отпуска зависит от диаметра прутка?
2026-11-11
При выборе линии закалки и отпуска стальных прутков заказчики часто интересуются максимальной производительностью в тоннах в час.
Однако фактическая производительность может существенно изменяться при переходе на другой диаметр или марку стали.
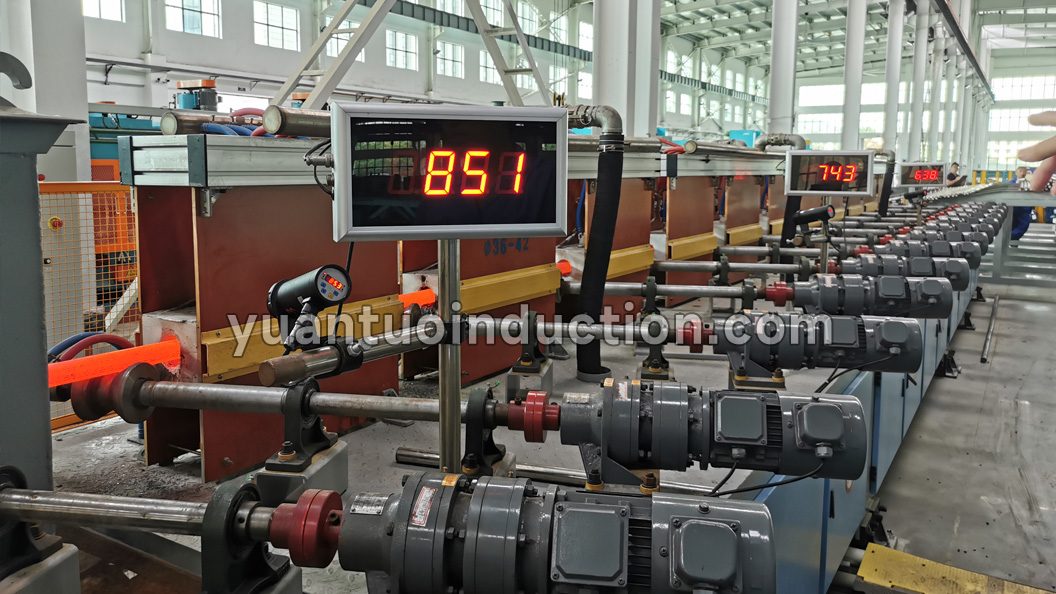
Диаметр влияет на требования к нагреву
Пруток большего диаметра содержит больше металла на единицу длины и обычно требует больше тепловой энергии.
Также могут изменяться время нагрева, рабочая частота и скорость транспортировки.
Прутки малого диаметра имеют меньшую массу на единицу длины, но могут требовать другой скорости подачи и организации транспортировки.
Закалка и отпуск должны быть согласованы
Производительность определяется не только участком индукционного нагрева.
Система закалки должна обеспечивать необходимое охлаждение, а участок отпуска — соответствующий температурный режим.
Если один из участков не соответствует заданному темпу, он может ограничивать производительность всей линии.
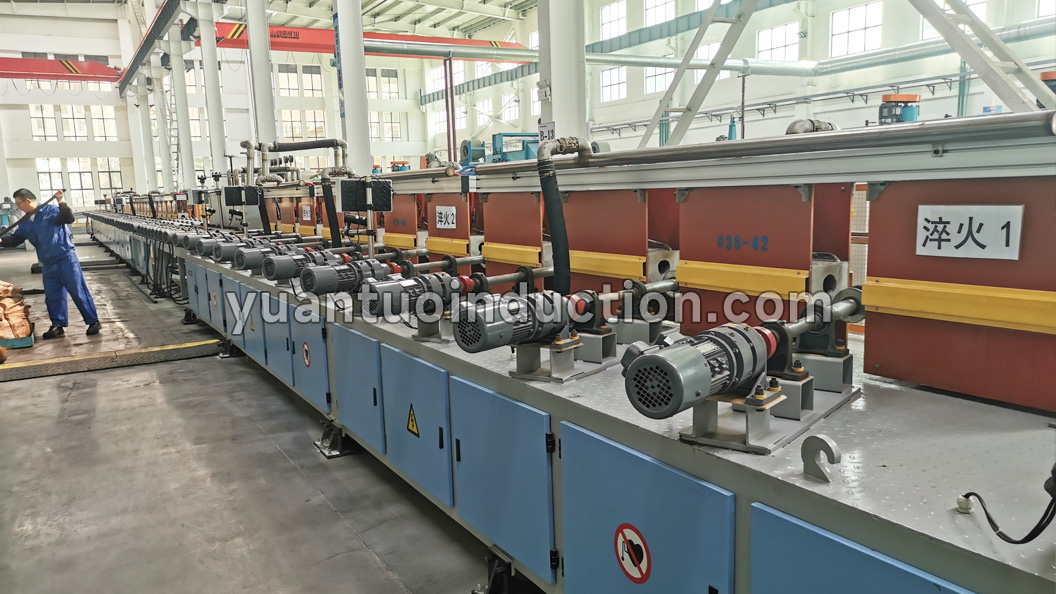
Оценивайте основные типоразмеры
Вместо одной цифры максимальной производительности полезно указать требуемый выпуск для основных диаметров и марок стали.
Это позволит согласовать мощность нагрева, скорость линии, охлаждение и участок отпуска.
Проектирование линии термообработки
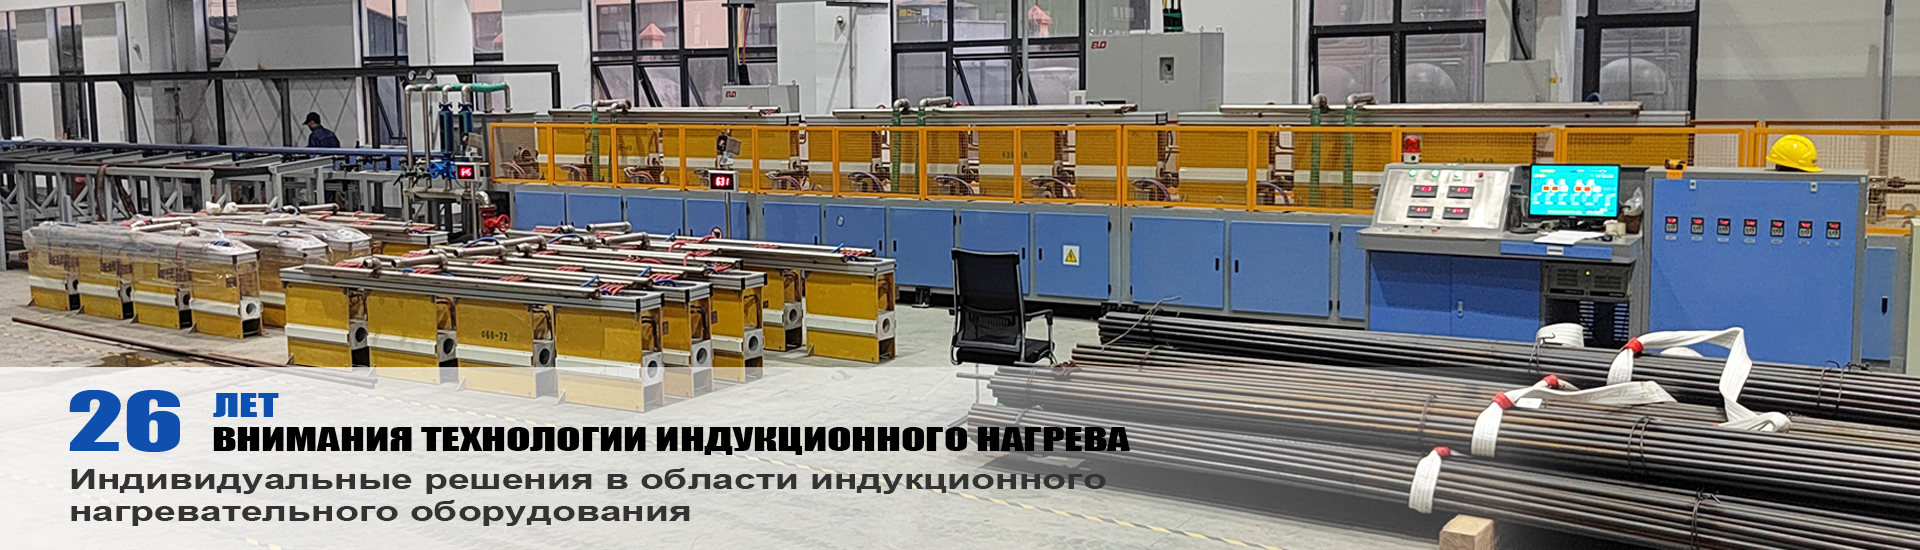
Компания Hebei Yuantuo Electromechanical Equipment Manufacturing Co., Ltd. предлагает индивидуальные решения для индукционной термообработки стальных прутков.
Направьте диапазон диаметров, марки стали, требования к механическим свойствам и производительность основных изделий для подбора конфигурации линии.
-


-


-


whatsapp