Почему колебания температуры заготовок на входе важны для индукционного догрева?
2026-11-03
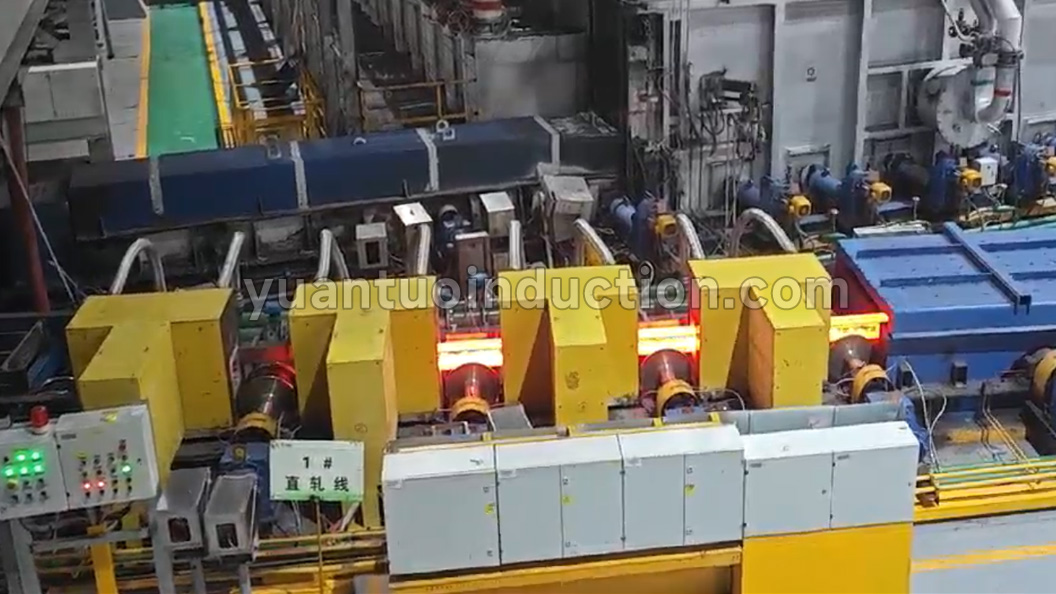
На линиях непрерывного литья и прокатки заготовки не всегда поступают в зону индукционного догрева с одинаковой температурой. Изменение времени транспортировки, скорости разливки и остановки производства приводят к различным тепловым потерям.
Для системы индукционного догрева заготовок эти колебания влияют на требуемую мощность и алгоритм управления нагревом.
Почему температура на входе изменяется?
Даже при одинаковых размерах и марке стали условия транспортировки могут отличаться.
Заготовка, поступившая непосредственно после разливки, обычно сохраняет больше тепла, чем заготовка, задержавшаяся на рольганге. Температура головной и хвостовой частей также может различаться.
Что происходит при постоянной мощности?
Если система работает с неизменной мощностью независимо от входной температуры, более горячие заготовки могут перегреваться, а более холодные — не достигать требуемой температуры прокатки.
Это затрудняет поддержание стабильной температуры перед станом.

Как должна реагировать система нагрева?
В зависимости от конструкции можно использовать измерение температуры на входе, данные о скорости движения заготовок и регулирование мощности индукционного нагрева.
При разработке управления необходимо учитывать точность датчиков, положение заготовок и остановки линии.
Обсудите проект с Yuantuo
Компания Hebei Yuantuo Electromechanical Equipment Manufacturing Co., Ltd. предлагает решения для индукционного нагрева заготовок перед прокаткой.
Направьте размеры заготовок, диапазон входных температур, требуемую температуру прокатки и производительность для предварительной оценки системы.
-


-


-


whatsapp