


Как выбрать линию горячей прокатки стальных мелющих шаров?
2026-08-31
Почему одного диаметра стального шара недостаточно для определения конфигурации линии?
Один из наиболее распространенных вопросов при планировании производства мелющих шаров звучит так:
«Нам необходимо производить стальные шары диаметром 60 мм. Какая линия нам нужна?»
Диаметр шара, безусловно, является важным параметром, однако его недостаточно для определения полной конфигурации индивидуальной линии горячей прокатки.
Горячекатаный стальной шар не производится одной отдельной машиной.
В типичном технологическом процессе круглый стальной пруток сначала нагревается до температуры, необходимой для горячей деформации, после чего непрерывно подается в шаропрокатный стан.
После формования горячие шары, в зависимости от марки стали и требуемых конечных свойств, могут проходить охлаждение, закалку и последующий отпуск.
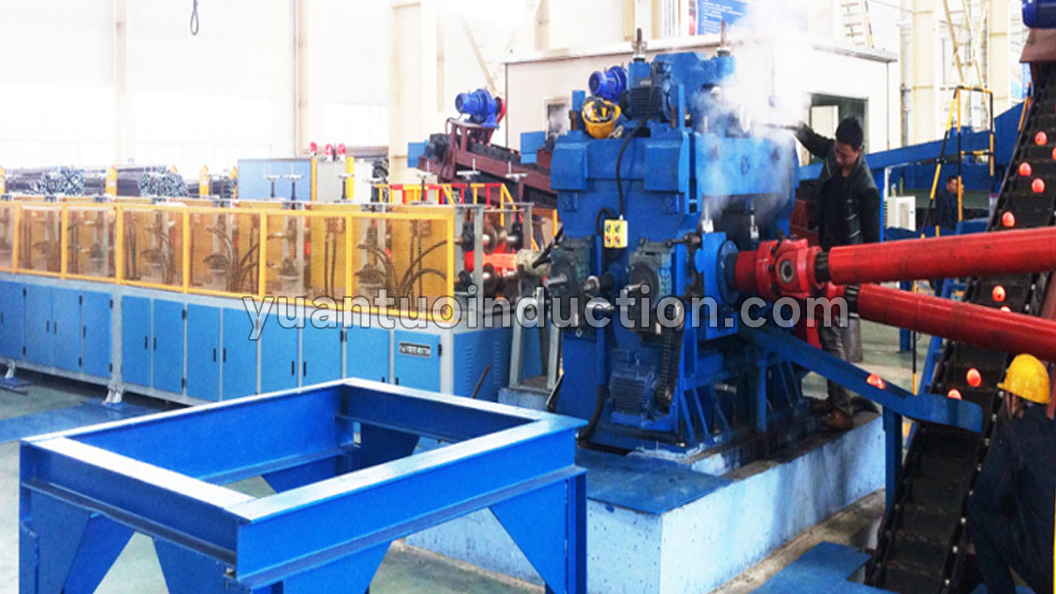
Таким образом, производственная линия может включать:
Загрузка стального прутка → Индукционный нагрев → Контроль температуры → Прокатка шаров → Транспортировка горячих шаров → Закалка / охлаждение → Отпуск, если требуется
Поэтому диаметр готового шара является только одним из исходных параметров всей технологической цепочки.

1. Почему диаметр шара влияет на выбор исходного стального прутка?
Для производства мелющих шаров разных диаметров необходимо использовать соответствующие размеры круглого стального прутка.
До определения конфигурации производственной линии необходимо уточнить:
- диапазон диаметров готовых шаров;
- диаметр круглого прутка;
- длину прутка;
- марку стали;
- необходимость производства нескольких размеров шаров на одной линии.
Например, требования к линии, предназначенной для производства только одного размера шаров, могут отличаться от линии, которая должна выпускать:
50 мм / 60 мм / 70 мм / 80 мм
на одном производственном комплексе.
При многономенклатурном производстве необходимо заранее учитывать:
- изменение диаметра исходного прутка;
- регулировку параметров индукционного нагрева;
- переналадку шаропрокатного стана;
- производительность для разных размеров шаров;
- частоту переналадки;
- долю каждого размера в общем объеме производства.
Поэтому при запросе оборудования желательно указывать не только максимальный диаметр шара, но и полный рабочий диапазон.
2. Почему перед прокаткой необходимо контролировать нагрев стального прутка?
Перед горячей прокаткой круглый пруток должен достичь температурного состояния, подходящего для пластической деформации.
Если температура недостаточна, сопротивление металла деформации увеличивается.
Если температура распределена нестабильно или режим нагрева не соответствует конкретной марке стали и процессу прокатки, это также может отрицательно влиять на стабильность формования.
Поэтому при проектировании важен не только вопрос:
«Можно ли нагреть пруток до заданной температуры?»
Гораздо важнее другой:
«Можно ли непрерывно подавать пруток с требуемым температурным состоянием и со скоростью, соответствующей производительности шаропрокатного стана?»
При проектировании участка нагрева необходимо учитывать:
- диаметр прутка;
- марку стали;
- начальную температуру;
- требуемую температуру прокатки;
- мощность индукционного нагрева;
- рабочую частоту;
- эффективную длину нагрева;
- скорость перемещения прутка;
- онлайн-контроль температуры.
Для непрерывного производства особенно важна повторяемость температурного режима от одного прутка к другому, а не только успешный нагрев одной пробной заготовки.

3. Почему индукционный нагрев должен быть согласован с тактом шаропрокатного стана?
Это один из ключевых вопросов при проектировании полной линии.
Предположим, участок индукционного нагрева способен выдавать нагретые прутки быстрее, чем шаропрокатный стан может их перерабатывать.
В этом случае между двумя технологическими участками возникают ожидание и нарушение производственного ритма.
Обратная ситуация также нежелательна.
Если шаропрокатный стан имеет достаточную производительность, но система нагрева не успевает подавать пруток с необходимой температурой, прокатный стан будет вынужден ждать материал.
Поэтому необходимо согласовать:
Скорость подачи прутка → Скорость индукционного нагрева → Температуру прутка на выходе → Скорость подачи в шаропрокатный стан → Такт формования стальных шаров
То есть:
Инженерная задача заключается не просто в установке индукционного нагревателя перед шаропрокатным станом, а в согласовании их производительности и рабочего такта.
4. Почему производительность в тоннах в час изменяет конфигурацию линии?
Рассмотрим два предприятия, которые хотят производить одинаковые мелющие шары диаметром 60 мм из одной и той же марки стали.
Но требования к производительности различаются:
Проект A: 3 т/ч
Проект B: 8 т/ч
Использовать одинаковую конфигурацию линии для обоих проектов автоматически нельзя.
Более высокая производительность означает, что за единицу времени необходимо:
- подать больше исходного прутка;
- нагреть больше металла;
- прокатать больше шаров;
- транспортировать больше горячих шаров;
- обеспечить соответствующую производительность последующей термообработки.
Поэтому необходимо согласовать всю производственную цепочку:
Подача исходного материала → Мощность индукционного нагрева → Производительность шаропрокатного стана → Транспортировка горячих шаров → Производительность участка термообработки
Именно поэтому требуемая производительность в т/ч является одним из основных параметров при проектировании индивидуальной линии производства стальных шаров.
5. Почему для разных марок стали нельзя использовать одинаковые параметры процесса?
Для производства мелющих шаров применяются различные углеродистые и легированные стали.
Химический состав и прокаливаемость материала влияют на подходящие режимы нагрева и последующей термообработки.
Поэтому нельзя автоматически предполагать, что все марки стали могут обрабатываться при одинаковых температурах и скоростях.
На этапе проектирования желательно определить:
- марку исходного стального прутка;
- назначение мелющих шаров;
- требуемую твердость;
- необходимость закалки;
- необходимость отпуска;
- другие требования к механическим свойствам.
Температура прокатки и последующий режим термообработки должны определяться с учетом фактической марки стали и требований к готовому изделию, а не по одному универсальному параметру для всех проектов.
6. Почему при проектировании линии необходимо учитывать не только шаропрокатный стан?
Шаропрокатный стан является ключевым оборудованием, однако стабильность производства зависит также от предыдущих и последующих операций.
Полная производственная линия может включать:
Хранение исходного материала → Автоматическую загрузку прутков → Непрерывный индукционный нагрев → Онлайн-контроль температуры → Прокатку стальных шаров → Транспортировку горячих шаров → Охлаждение / закалку → Отпуск → Транспортировку готовой продукции
Поэтому для индивидуального проекта правильнее сначала определить общую производительность и технологическую взаимосвязь всей линии, а не выбирать несколько независимых машин и только после этого решать, как соединить их между собой.
Какие данные необходимы для проектирования линии горячей прокатки стальных шаров?
Для предварительной инженерной оценки рекомендуется предоставить:
| Параметр | Необходимая информация |
|---|---|
| Диаметр шара | Минимальный, максимальный и основные размеры |
| Диаметр прутка | Размер исходного материала для каждого шара |
| Длина прутка | Стандартная длина исходного материала |
| Материал | B2, B3, B6, 65Mn или другие марки стали |
| Температура прокатки | В соответствии с материалом и технологией |
| Производительность | т/ч |
| Диапазон шаров | Один или несколько размеров |
| Переналадка | Требуемая частота смены типоразмера |
| Термообработка | Требования к закалке и/или отпуску |
| Конечные свойства | Требуемая твердость и другие показатели |
| Условия установки | Площадь и компоновка производственной линии |
Чем полнее эти исходные данные, тем точнее можно согласовать мощность нагрева прутка, производительность шаропрокатного стана и последующие участки термообработки.
Как правильно согласовать полную линию производства стальных шаров?
Рациональная последовательность проектирования выглядит следующим образом:
Требуемый диаметр стального шара → Размер и марка исходного прутка → Температура прокатки → Требуемая производительность, т/ч → Мощность индукционного нагрева прутка → Такт шаропрокатного стана → Транспортировка горячих шаров → Закалка / отпуск → Автоматизация всей линии
Другими словами, правильный подход — это не:
«Сначала выбрать индукционную установку, затем подобрать шаропрокатный стан и соединить их».
Сначала необходимо определить готовую продукцию, исходный материал и требуемую производительность, а затем согласовать возможности каждого участка производственной линии.
Часто задаваемые вопросы
Можно ли определить стоимость производственной линии только по диаметру стального шара?
Обычно нет. Необходимо также определить диаметр и длину исходного прутка, марку стали, требуемую производительность, диапазон размеров шаров, технологию прокатки и необходимость последующей закалки и отпуска.
Почему перед прокаткой мелющих шаров необходимо нагревать круглый стальной пруток?
Перед горячей деформацией пруток должен достичь подходящего температурного состояния. При непрерывном производстве система нагрева также должна подавать нагретый материал со скоростью, соответствующей производительности шаропрокатного стана.
Может ли одна линия производить стальные шары нескольких диаметров?
В определенном диапазоне линия может быть спроектирована для нескольких размеров. Однако необходимо учитывать размеры исходного прутка, конфигурацию и переналадку шаропрокатного стана, параметры индукционного нагрева и производительность для каждого размера.
Почему необходимо указывать часовую производительность?
Потому что требуемая производительность влияет на возможности систем подачи прутка, индукционного нагрева, прокатки шаров, транспортировки и последующей термообработки.
Почему после прокатки необходимо рассматривать закалку и отпуск?
Прокатка в первую очередь формирует геометрию шара. Для получения требуемой твердости и механических свойств, в зависимости от марки стали и требований к продукции, может потребоваться последующая закалка и отпуск.
Вебсайт: www.yuantuojidians.com
WhatsApp: +86-15226757228
Электронная почта: Yuantuo38@gmail.com
-


-


-


whatsapp
